上海隆启科技发展有限公司


振动值涨了0.5就喊停机?轴承检测仪的读数,是这么看的
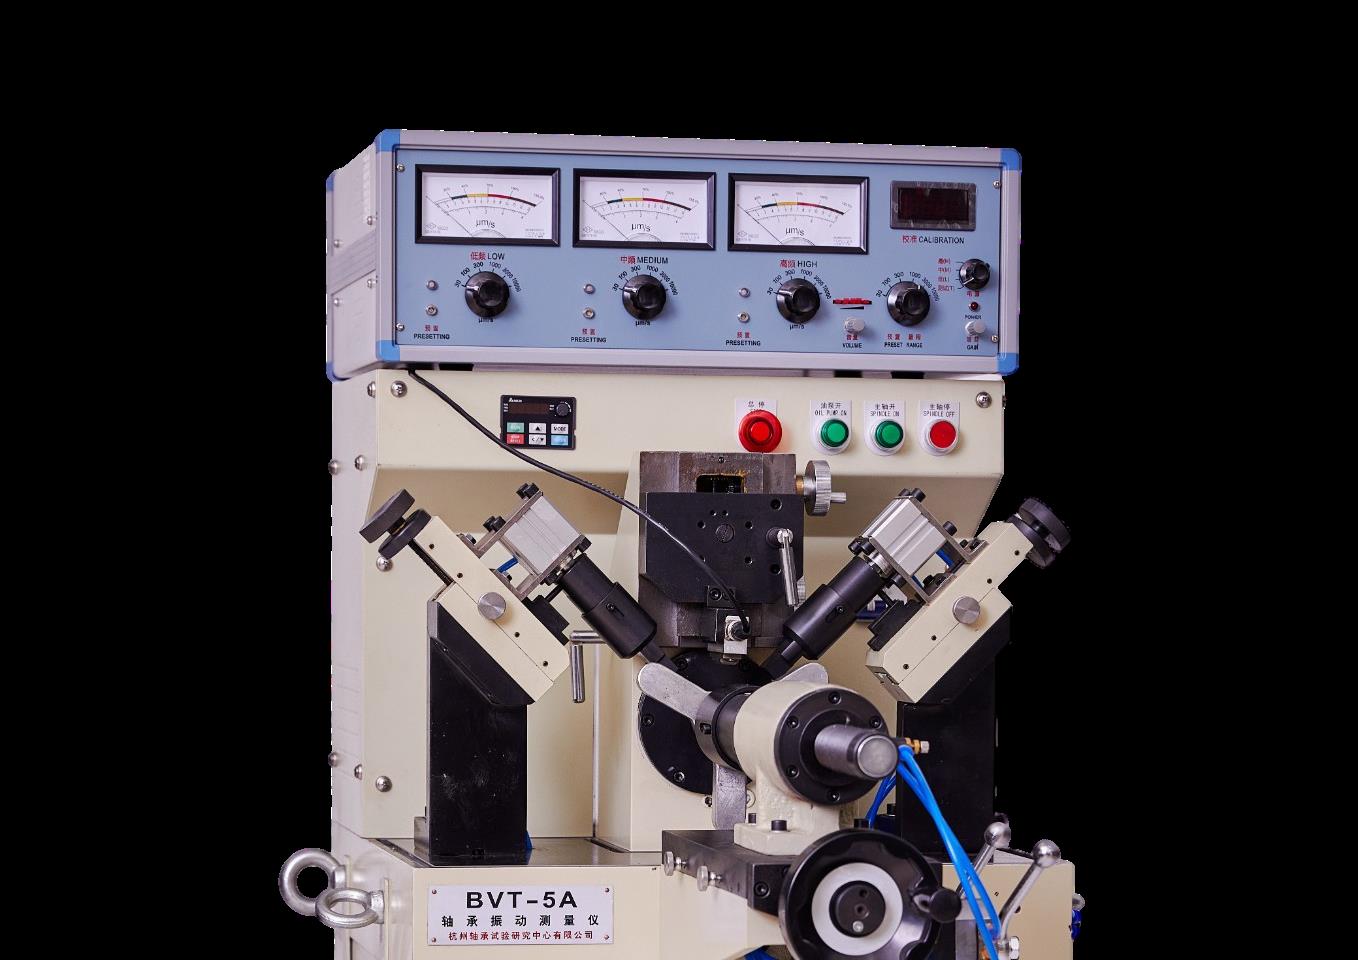
车间里最怕听到一句话:"仪器又报警了。"值班的人盯着轴承检测仪的屏幕,振动值比上周涨了一截,心里直打鼓:这到底是真出问题了,还是虚惊一场?停机检查吧,生产任务耽误不起;不查吧,真要是轴承坏了,后果更麻烦。其实,报警只是起点,真正要紧的是会不会看那串读数。轴承检测仪测出来的数据,不是拿来吓人的,是拿来用来说明设备状态的。今天就把这套读数怎么读、怎么用,掰开揉碎讲一遍,让您下次再看到屏幕上的数字,心里有个准谱。点击查看:轴承检测仪计量检定考试试题
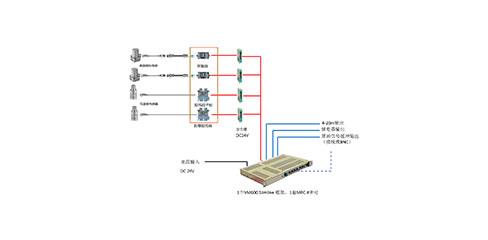
先说读数从哪来。轴承检测仪贴在轴承座上,采集的是设备运转时的振动信号,经过处理后变成几类指标:振动速度反映设备整体的振动水平,好比车跑起来稳不稳;振动加速度对高频冲击敏感,轴承滚道上一旦出现点蚀、剥落,冲击会最先在加速度上露馅;冲击脉冲值专门盯轴承内部滚道和滚动体上的缺陷,是诊断轴承故障最直接的指标;温度则负责兜底,异常发热往往伴随着故障发展。这几项指标各有各的脾气,只看一项容易误判,组合起来看才有说服力。这也是为什么正规的巡检记录,会同时记下好几组数,而不是单记一个了事。
再说明白一点:数值本身不重要,趋势才重要。同一台设备,新轴承装上时振动值是0.8,运行三个月变成1.2,这属于正常磨合和磨损,不用慌;但如果上周还是0.9,这周突然跳到1.5,那就要打起精神了,说明设备状态正在快速变化。轴承检测仪真正值钱的地方,不在今天测了个什么数,而在它能持续积累数据,让你看得出设备状态是在爬坡还是在平稳。单次读数只能当参考,连着测几周、几个月,趋势线一拉出来,设备什么脾气一目了然,早该换还是能再用,心里有数。
这就引出下一个问题:报警阈值怎么定?很多厂的习惯是照抄设备说明书上的标准值,这没错,但不够。说明书给的是通用值,不同设备、不同转速、不同安装方式,正常范围差别很大。更稳妥的办法是"设备自己的基线":新设备或者刚做完保养时,测一组基准数据存起来,之后每次测量都和基线比,超了设定比例再报警。报警值也不是一成不变的,运行半年数据积累得差不多了,可以把阈值调得更贴合实际。阈值定得好不好,直接决定仪器是"狼来了"还是"真报警",这步值得花点心思。
读数拿回来,还要会用。遇到报警先别急着拆机,按顺序排查:先看趋势,确认是持续升高还是偶发尖峰,偶发尖峰多半是干扰;再看工况,是不是加了负荷、换了转速,或者气温骤变、润滑状态变差;再复查传感器,贴没贴牢、位置对不对,传感器松了读数会飘;最后才怀疑设备本体。这套流程走下来,误报率能降一大半。反过来,数据长时间平稳也不等于能高枕无忧,周期性的点检不能停,尤其临近维护周期的轴承,该换就换,别等它用罢工提醒你。
说到换,就得算一笔账。轴承检测仪的价值,不在于"能测出来",而在于"测出来之后来得及安排"。轴承从出现初期损伤到彻底失效,往往有数周到数月的窗口期,这个窗口期就是点检争取来的时间。赶上计划停机把它换掉,损失只是一只轴承的钱;要是等运行中突然卡死,拖累轴颈、齿轮甚至整条产线,损失就不是一个量级了。这也是为什么越来越多的车间宁可多配几台仪器轮着测,也不愿意赌轴承不会坏。
最后总结一句:轴承检测仪是设备管理的一双"眼睛",但眼睛再好,也得有人会读报告、会做判断。把读数当回事、把阈值定合理、把流程走规范,仪器才能真正变成车间的"定海神针"。您的设备要是已经配了轴承检测仪,不妨从今天开始,把每周的读数记下来,三个月后回头看趋势,设备状态心里就有底了。数据不会说谎,用好它,设备维护就不再是碰运气的事。
推荐产品