上海隆启科技发展有限公司


新轴承进厂别急着装机,入库前先拿轴承检测仪验一道
设备一开箱就装机,是很多厂里沿用多年的习惯。可眼下轴承市场的水比以前深得多:同样一个型号,正规渠道和“来路货”的差价能到一半以上,翻新件把旧轴承重新打磨、抛光、打标,外观上普通人几乎分辨不出来。装上去头一两个月也许没事,等游隙、滚道悄悄劣化,代价就是整台设备的非计划停机。要避开这种坑,最经济的办法就是在入库前用轴承检测仪给每批新轴承“验一道货”。
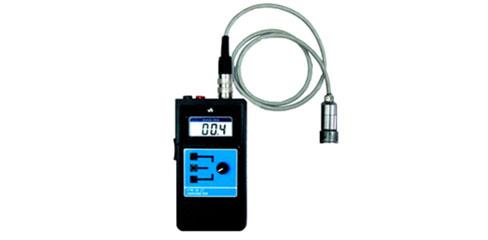
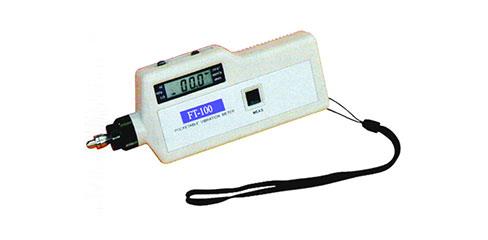
翻新轴承最典型的特征是振动值和噪声明显偏大。哪怕外观处理得再漂亮,滚道和滚动体的微观损伤是抹不掉的。把轴承装到检测台上启动,轴承检测仪几秒钟就能给出振动速度、加速度的读数,再对照该型号的合格区间,是正品还是翻新件,基本一目了然。有工厂做过对比,同一批号称全新的轴承,人工目检挑不出毛病,上仪器一测,将近两成的读数明显超限,其中不乏号称“原装进口”的。这部分要是直接装到关键设备上,隐患有多大可想而知。
除了防翻新件,运输环节的“隐形伤”也值得警惕。轴承在包装完好的情况下,也可能因为野蛮装卸出现保持架变形、滚道磕碰,这类损伤肉眼未必看得清。入库验收时用轴承检测仪按比例抽测,特别是用在关键机位、高价位的进口轴承,抽测合格再入库,能提前把带伤的挑出来。发现异常及时和供应商交涉,责任清楚,退换也省事;要是装机运转几个月后才发现,扯皮都没处扯。特别是润滑脂开封后暴露在潮气里、存放又超过保质期的库存货,问题更容易藏在包装底下,靠抽测兜底最稳妥。
验收数据本身还是和供应商谈判的筹码。把每批次的检测读数记进台账,哪个供应商的货稳定、哪家的波动大,时间一长自然见分晓。有工厂靠这套数据,一年之内把轴承供应商从七八家收拢到两三家,采购价没涨,质量投诉反而少了。账算下来,一台轴承检测仪几千块的投入,挡住一批问题轴承就回本了。
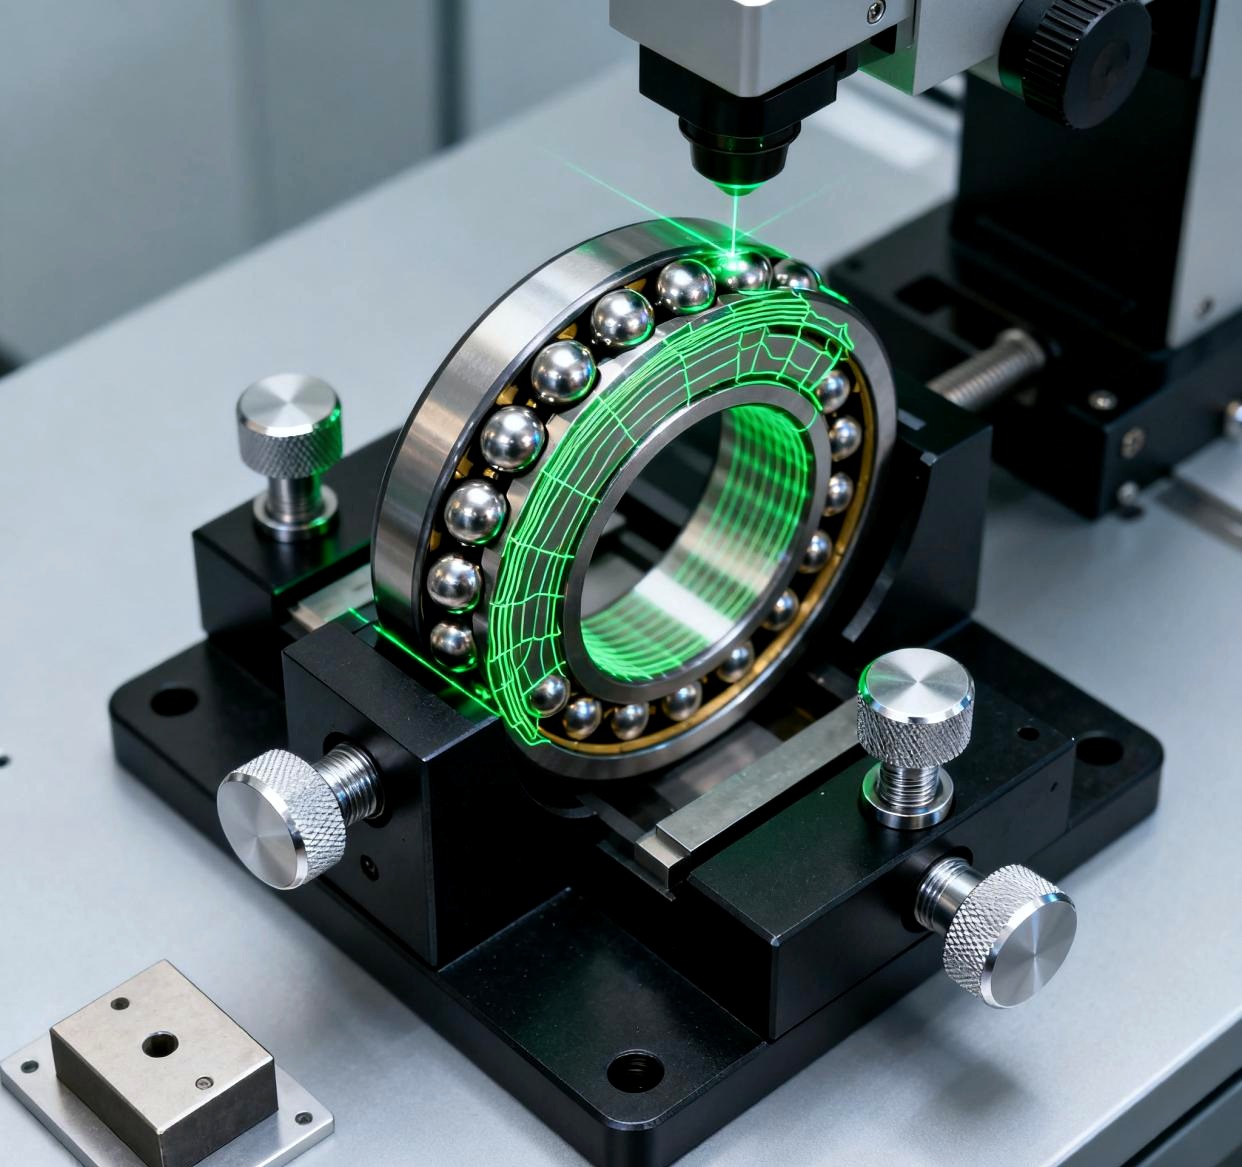
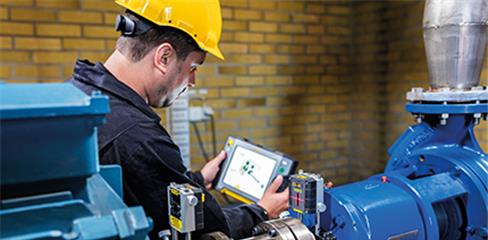
具体怎么验,可以按“三步走”:第一步对型号规格,核对包装、打标与订单是否一致;第二步外观初检,看有无锈蚀、磕碰、油脂异常;第三步上机检测,用轴承检测仪测振动值并对照标准,关键批次逐只测,一般批次按不低于两成的比例抽测。测完的数据当场记录,合格的贴合格标签分区存放,超限的单独封存等待处理。流程不复杂,贵在每批都做、数据留痕。退货或者索赔的时候,这些一手数据比任何口头描述都有说服力,供应商看到台账齐全,下一次发货自然不敢马虎。
轴承检测仪操作上没有什么门槛,普通库管员培训半天就能独立上手,日常维护也简单,定期用标准样件校准即可。对新采购量大的工厂,建议把仪器就放在收货区附近,货到即测,别让“先装机后补测”的老习惯把验收流程架空。检测读数最好连着批次号一起拍照存档,将来追溯起来有据可查。验收制度写在纸上容易,落实在每一次收货上才是真功夫。有的厂一开始执行得很好,后来赶工期就松了,结果问题轴承趁虚而入。把验收动作固化进收货流程单,签收之前先看有没有检测记录,制度才不会走样。
当然,入库检测只是第一步,数据要用起来才有价值。建议工厂把轴承检测仪的验收读数和后面的运行数据串起来看:哪批轴承装机后振动爬得快、哪批一直平稳,几个月一对比,供应商的成色就清清楚楚。这份台账还能反哺采购计划——采购价差不多时,优先选历史读数稳定的供应商;对连续两批超限的供应商,直接降级或淘汰。把进货关、使用关、复盘关连成一条线,质量管理的闭环才算真正转起来。
说到底,新轴承不等于好轴承。市场环境变了,验收手段也得跟上。与其在设备停机后追查原因,不如在入库前花几分钟用轴承检测仪把好第一道关。这道关把住了,后面的装配质量、运行寿命、检修周期才有得谈。
推荐产品