上海隆启科技发展有限公司


电机一发热就慌?先分清是"真发热"还是"假发热",让轴承检测仪说话
车间里电机轴承发热,是最常见也最容易误判的故障之一。有的老师傅走过去,伸手一摸电机外壳,眉头一皱:"轴承不行了,发热呢。"可停机拆开一看,轴承滚道光洁、游隙正常,润滑脂也没变色——轴承根本没坏,发热的另有原因。这种情况在工厂里太常见了:电机轴承发热,未必是轴承本身坏了,可能是负载偏大、润滑不良、冷却风道堵了,甚至只是环境温度高。判断错一步,停机、拆装、换件,一套折腾下来钱没少花,问题却没解决。
手摸温度这件事,看着简单,其实很不靠谱。人手的温差分辨率有限,同一台电机,冬天摸是温的,夏天摸是烫的,感觉完全不同;而且手对40度和70度的判断其实差不多,而电机轴承的正常温度上限在60度上下,报警线一般在80到90度,靠手摸根本分不清处于哪个阶段。更麻烦的是,电机外壳温度和内部轴承温度之间隔着好几层:外壳散热筋的温度通常比轴承位置低10度以上,手摸的是外壳,心里想的却是轴承,两笔账经常对不上。
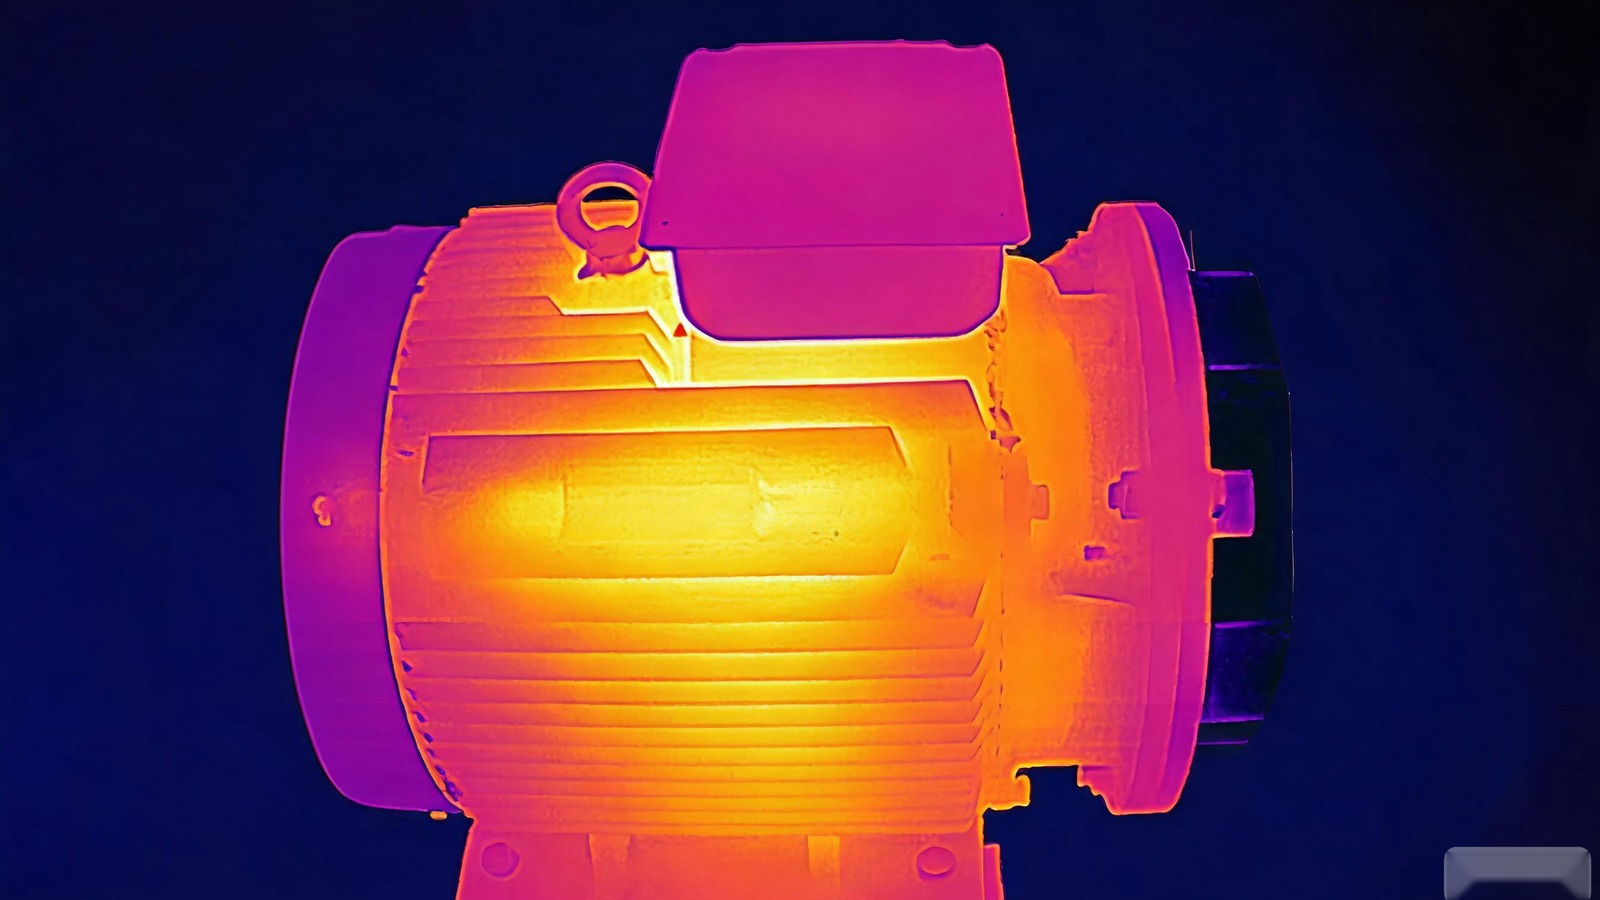
后来车间里开始用红外测温枪、红外热像仪,比手摸进步了一大截,不用停机就能扫出电机表面的温度分布,哪里热一眼就看见。可红外测的仍然是表面温度,而且发射率设置、测量距离、表面油污都会让读数飘;测出来外壳65度,只能说明外壳65度,轴承内部到底多少度,还是要靠更直接的手段。热像仪是很好的"初筛工具",却不是"下结论的工具"。
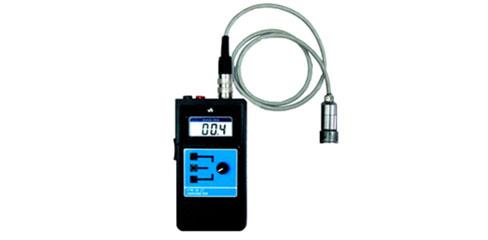
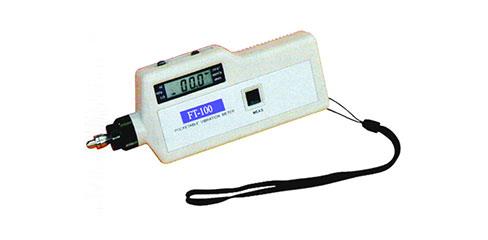
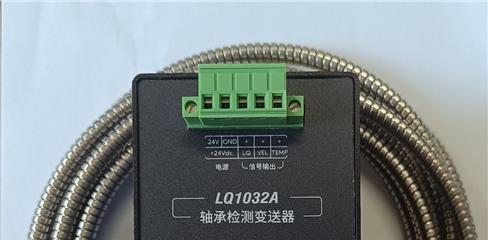
这时候就轮到轴承检测仪上场了。一台像样的轴承检测仪,通常同时带振动测量和温度测量两个功能:振动通道抓轴承的冲击、包络、频谱,温度通道直接测轴承座或外壳关键部位的温度,两边数据一对照,发热原因就清楚了。如果温度高、振动值也高,那多半是轴承本体出问题;如果温度高、振动值平稳,问题更可能在负载、润滑或者冷却上,不用急着拆轴承。这种"温度+振动"联合判断,比单看一个数可靠得多。
现场排查电机轴承发热,可以按这套流程走。第一步,先测振动,用轴承检测仪的加速度包络档扫一遍前后轴承座,看看有没有轴承故障特征频率,这一步决定"要不要拆轴承";第二步,测温度,把温度探头贴在轴承座靠近轴承的位置,测三个方向取最大,确认发热部位到底是前端、后端还是整个电机;第三步,对比基线和历史数据,上个月同工况下测过没有,数值涨了多少;第四步,结合电流、负载一起看,排除外部因素。四步走完,发热是轴承还是别的,基本就有数了。
很多车间有个通病:电机发热了,测一次数据,处理完就扔一边,下次发热又重新摸一遍,这是典型的"测了不建档"。轴承检测仪测出来的数据,每台电机都应该建一份档案,装什么型号、什么转速、什么工况、振动和温度基线是多少,全记下来。下次再发热,把档案调出来,基线对比一看就明白是缓慢劣化还是突然异常,处理起来完全是两个思路。档案建得越早,数据越多,判断越准。
再讲一个真实的误判。某厂一台风机电机,轴承座温度稳定在75度,值班员觉得太高了要换轴承,拆开一看轴承好好的,检查后才找到原因:风道堵了一半,冷却风量不够,整个电机都在发烫,轴承是被"连累"的。要是当时用轴承检测仪把温度、振动一起测了,发现振动一直很平稳,就不会白拆这一趟。轴承发热,先分清是"轴承病"还是"系统病",再动手,能省一大笔冤枉钱。
说到底,电机轴承发热不可怕,可怕的是凭感觉拍板。手摸没有量化,热像仪只有表面,只有把温度、振动、趋势这些数据都摆出来,才谈得上科学排查。与其等轴承烧坏了停产,不如现在就配一台轴承检测仪,把重点电机的温度振动基线建起来,发热时先看数据再动手。设备不会说话,但轴承检测仪能替它们说清楚。
推荐产品