上海隆启科技发展有限公司


设备振动大别急着怀疑轴承,先分清这四种来路——轴承检测仪逐个断案
设备振动一大,不少车间第一反应就是换轴承,结果换了新的、跑了几天,振动还是那么大。白花了钱不说,真正的问题还在那儿转着。振动大不等于轴承坏,这个道理很多老师傅都懂,但真正到了现场,能快速分清振动来源的人并不多。其实设备振动大的原因,绝大多数跑不出四种:动不平衡、不对中、松动,以及轴承本身的问题。
第一种是动不平衡。转子质量分布不均,转起来就会带着整个设备一起抖。它的特点是振动频率跟转速一致,转速一档,主振频跟着变;手摸机壳能感到“轰隆隆”的整体震感,而且水平方向和垂直方向的振动都明显。这种情况靠轴承检测仪看频谱,主振频一目了然,根源在转子,不在轴承。
第二种是不对中。电机和负载之间靠联轴器连接,中心线偏了,转起来就互相较劲。它的特征是二倍频振动突出,轴向振动常常大于径向;温度倒不一定高,但设备会“憋着劲”地抖。想确认也简单,把联轴器松开再测一次,振动明显下降,基本就是不对中。
第三种是松动。地脚螺栓松了、轴承座固定不牢、机架有间隙,这些都会放大振动。松动的特点是振动值忽大忽小、不稳定,频谱里能看到成串的高次谐波,有时还能听到咔哒咔哒的撞击声。这种问题不需要换轴承,把螺栓紧一遍、把底座垫平,振动就下去了。
第四种才轮到轴承本身。轴承进入损伤阶段,滚道出现剥落或缺陷时,会产生高频冲击信号,反映在冲击值、包络值这些指标上。和前三种“低频大振幅”不同,轴承损伤的特征是“高频小冲击”,普通测振仪的总振动值往往看不出变化,这也是轴承故障最难抓的原因。
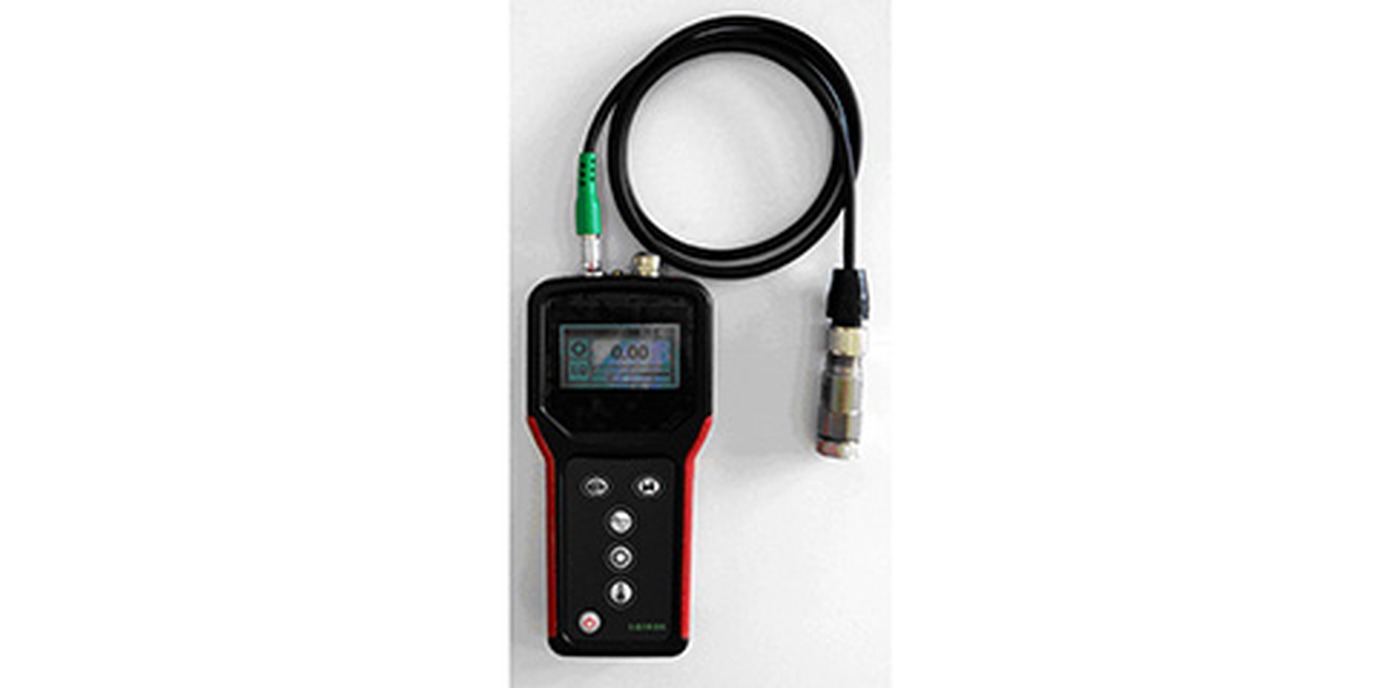
所以现场判断的顺序很重要:先用轴承检测仪测一遍,把冲击值、包络值和总振动分开看。如果总振动高但冲击值正常,那多半不是轴承的事,往不平衡、不对中、松动这三个方向查;如果冲击值、包络值明显抬头,那轴承才有真问题,再结合频谱定损伤位置。先分类再动手,才不会把轴承换了又换、白费功夫。
举个实际的例子:上个月去一家化工厂处理一台引风机,总振动 6.8mm/s 超标,现场准备直接换轴承。我们用轴承检测仪一看,冲击值正常、包络值正常,频谱上 2 倍频特别突出,判断是对中偏差。重新对中后振动降到 1.9mm/s,轴承根本不用换,省了一大笔备件和停机时间。
还有一层要注意:有些故障是叠加的,松动放大不对中,不对中又加速轴承磨损。所以现场别急着下结论,先分清主因,轴承检测仪的数据就是断案的依据——冲击值说话、包络值说话、频谱说话,不是靠猜。
可能有人会问:我手头只有一台普通测振仪,能不能分清这四种?可以,但要想分得清,得多看几个指标。总振动值只是一个“总账”,真正断案靠的是看频谱:主振频在一倍频,多半不平衡;二倍频突出,多半不对中;一堆高次谐波还忽大忽小,多半松动;高频段出现冲击尖峰,才轮到怀疑轴承。轴承检测仪把这些频段拆开显示,就是让“总账”变成“明细账”。
最后提醒一句:别等到振动警报响了才查。轴承磨损是渐进过程,冲击值、包络值提前几天甚至几周就会抬头,这时候还在“总振动正常”的窗口期,处理成本最低。把轴承检测仪纳入日常巡检,每次测完记下冲击值和包络值,等它们开始爬坡再动手,设备就能一直跑在安全区里。
一句话总结:设备一振动就换轴承,是最亏的维修方式。振动大先分清四种来路——不平衡、不对中、松动、轴承缺陷,用轴承检测仪先测一轮,让数据告诉你到底该紧螺栓、调对中,还是换轴承。方向对了,维修一次到位;方向错了,钱花了振动还在。
推荐产品