上海隆启科技发展有限公司


轴承在轴上“打滑”你见过吗?跑圈比磨损更隐蔽,轴承检测仪照样能揪出来
有的老师傅遇到一种“怪病”:设备转着转着,轴承位开始发热、振动变大,拆开一看,轴上被磨出一圈亮亮的凹槽,轴承内圈跟着转了个遍。轴承本身没坏,坏的是轴——这就是常说的“跑圈”,专业叫配合面蠕动磨损。它比轴承内部磨损更隐蔽,发现不及时,废掉的往往不是轴承,而是整根轴。
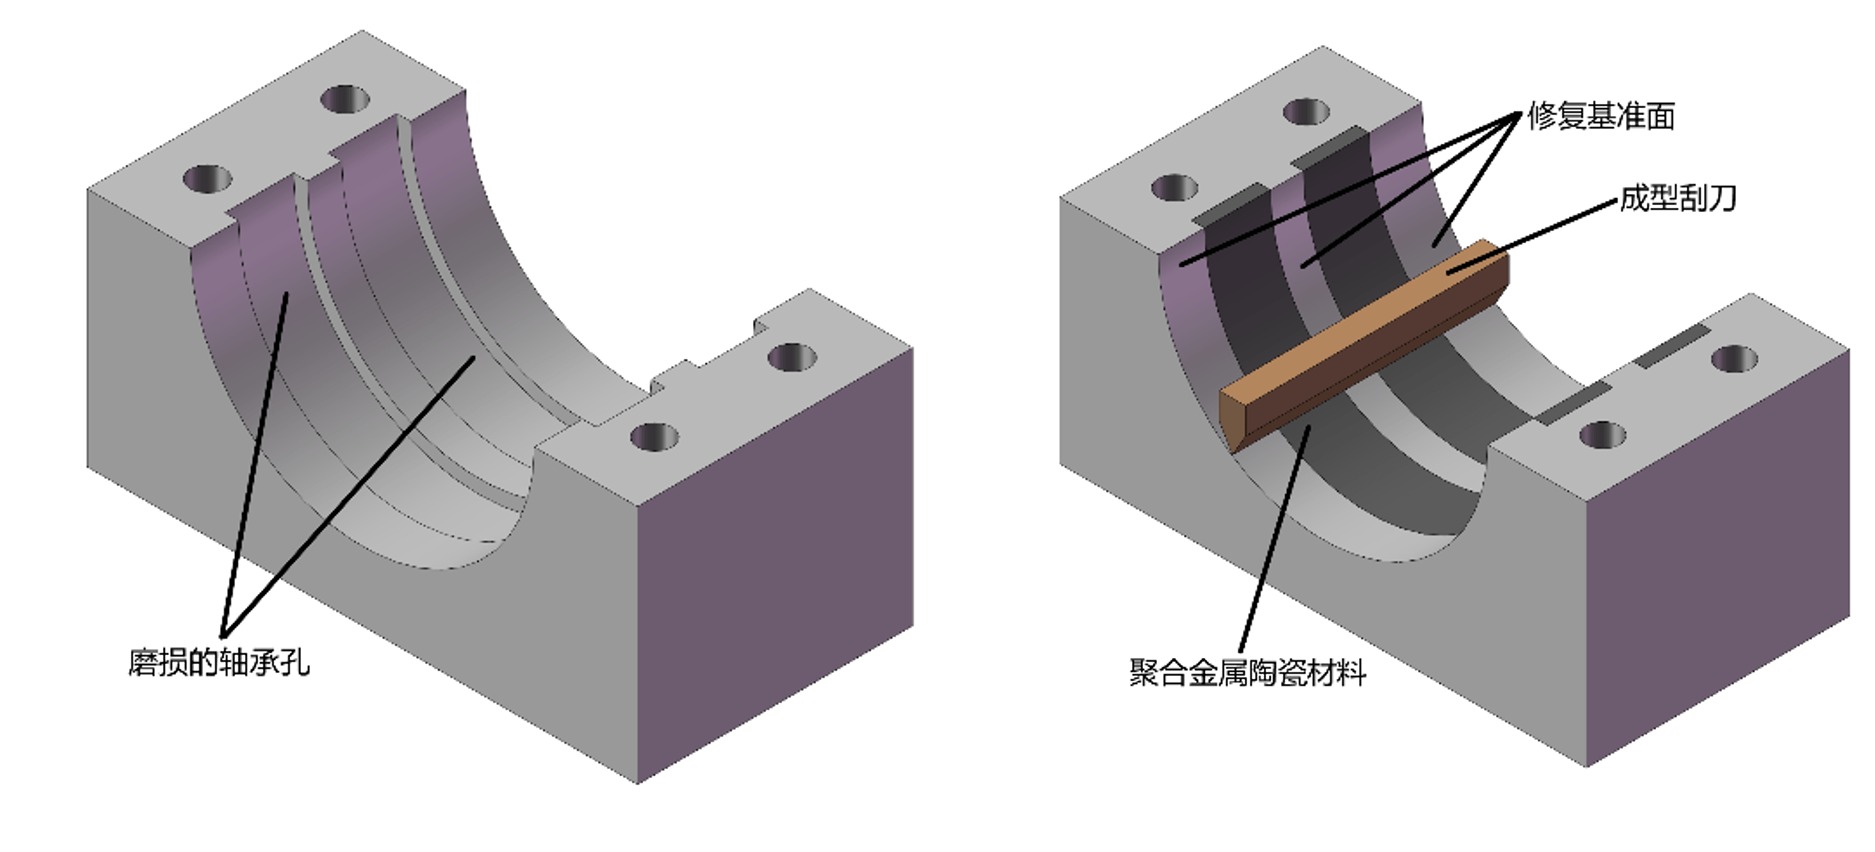
先说清楚跑圈是什么。正常情况下,轴承内圈和轴颈之间是过盈配合,套上去之后就跟轴长在一起,轴转它转,相对不动;外圈和轴承座孔也是一样。而跑圈就是配合面“没咬住”,内圈在轴上慢慢打滑,外圈在座孔里慢慢转动,两边互相研磨,把轴颈或座孔一点点磨掉。
为什么会跑圈?最常见的是装配时配合选错:该用过渡配合的用了间隙配合,轴颈加工偏小,或者轴承座孔加工偏大。其次是长期运转后轴颈、座孔磨损变松,配合面失去过盈量。再有就是设备频繁启停、负载冲击大,反复冲击会把配合面一点点“震松”,时间一长就滑动了。
跑圈最麻烦的地方在于:早期完全看不出来。轴颈和轴承之间的相对滑动很慢,一天可能只转几度,设备照常运转,声音、温度、振动都只是轻微波动,很容易被当成正常波动放过去。等到滑动变成“一圈一圈磨”,轴颈上就会出现亮晶晶的环形凹槽,这时候轴基本废了,不是补焊就是要镀铬修复,费用比换轴承贵出一个量级。
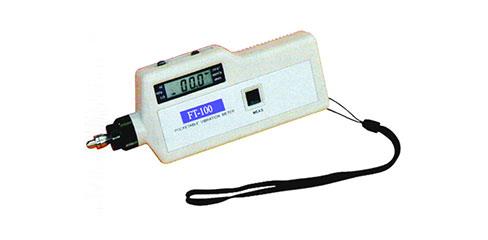
那跑圈早期能不能被发现?能,但要用对工具。跑圈产生的相对滑动,会在配合面之间产生间歇性的冲击和摩擦,反映到设备上,就是高频冲击值、包络值出现缓慢上升的趋势,同时伴随低频的间隙敲击特征。这些信号普通测振仪不细分看不到,而轴承检测仪把冲击值、包络值和频谱分开显示,跑圈的“体征”就藏在这些数据里。
具体怎么用:对关键设备,每个月用轴承检测仪测一次,记录冲击值和包络值,看趋势。如果冲击值连续两三个月缓慢爬升,同时频谱里出现转速半频、倍频的间隔特征,就要怀疑配合面松了,安排一次停机检查。轴承检测仪的“连续跟踪”能力,正是对付跑圈这种慢性病的好手段。
说到检查,也有经验可循:跑圈的轴承拆下来,滚道往往还是好的,但内孔和轴颈会发亮,甚至能看出来相对摩擦的痕迹;用手晃一晃轴承,感觉到明显的径向间隙——注意,这不是轴承坏了,而是配合间隙大了。遇到这种情况,别急着换轴承,先量配合尺寸、查配合公差,再决定换轴还是修复。
处理跑圈的办法也不难:轻度磨损,轴颈镀锌或补焊后磨回标准尺寸,换新轴承恢复过盈配合;磨损严重,直接换轴或换轴承座。关键是装配时别省事:轴颈与内圈、座孔与外圈都要确认配合档位,按图纸要求选过盈量,别拿黄油糊弄,更别拿“差不多”当标准。
有同行问过:跑圈和轴承磨损,靠耳朵听不出来吗?说实话很难。跑圈的早期声响非常轻微,和正常运转的沙沙声混在一起,老师傅也要拆开才敢拍板。而轴承检测仪看的是数据趋势——它不靠“听到”,靠的是把高频冲击、包络值、频谱逐项摆出来,用数字说话。数据不会说谎,设备的状态都写在上面。
另外提醒一句:跑圈不是小厂才会遇到。越是高速、重载、频繁启停的设备,比如轧机、破碎机、输送线驱动,跑圈的几率越高。这些设备一台停产就是几小时的产能损失,提前用轴承检测仪做配合面跟踪,花的是巡检时间,省的是停机抢修的钱。设备管理,防在前永远比救在后划算。
总结一下:跑圈是配合面的毛病,不是轴承自身的毛病,但它的破坏力比轴承磨损大——磨损最多换轴承,跑圈可能要换轴。轴承检测仪跟踪冲击值、包络值的趋势,能在跑圈磨坏轴之前把它揪出来;配合面定期检查,把过盈量管好,跑圈就能被挡在门口。设备维护最怕的从来不是“坏了”,而是“坏了才看见”。
推荐产品