上海隆启科技发展有限公司


轴承游隙大了小了都不行?这个看不见的尺寸,轴承检测仪帮你盯出趋势
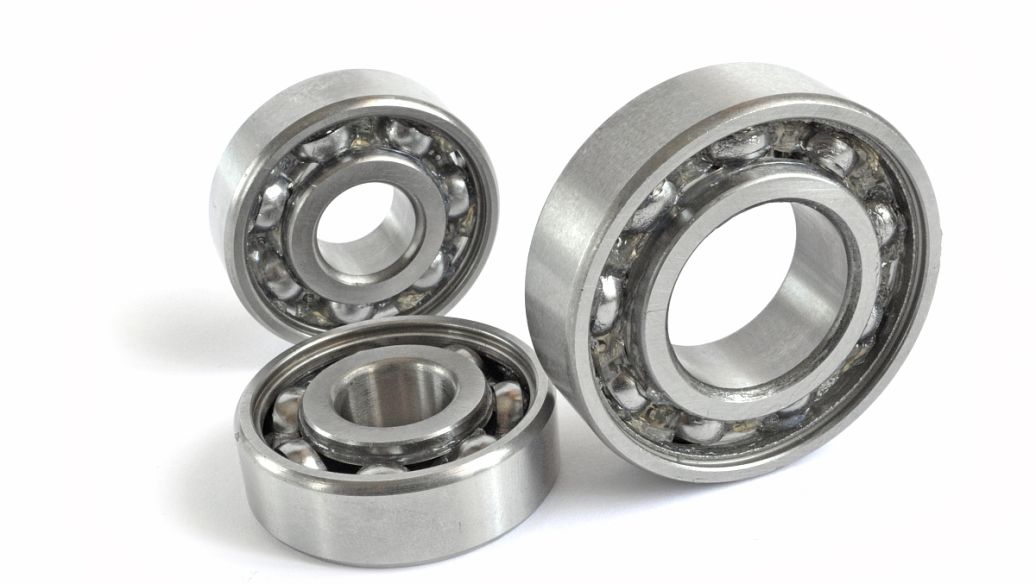
轴承游隙这个词,很多设备管理人员听过,但真正当回事的不多。它是轴承滚动体与滚道之间那一点微小的活动空间,肉眼看不见、手感量不准,却直接决定轴承能不能"舒服"地干活。游隙不合适,轴承要么提前磨坏,要么转起来发紧发热,而这中间的过程,恰恰是轴承检测仪最能发挥价值的地方。
先说游隙是干什么的。轴承运转时会发热,内圈受热膨胀比外圈快,把滚动体往外挤;有了游隙,就给这份膨胀留了余地,滚动体才能始终保持顺畅滚动而不是被卡死。所以游隙不是缺陷,是设计出来的"呼吸空间"。但这个空间必须恰到好处,大了小了都出问题。
游隙过小,后果立竿见影:滚动体被内外圈夹得太紧,滚动阻力增大,摩擦生热明显,轴承位温度一路走高;高温又反过来让膨胀更严重,形成恶性循环,严重时滚道表面变色、烧伤,轴承寿命大打折扣。这种情况在换轴承时选错游隙组别的现场并不少见。
游隙过大,则是另一种坏法。滚动体与滚道之间空隙太宽,运转时滚动体不再纯滚动,而是带着冲击在里面"窜动",产生额外的振动和噪声;载荷集中到少数几个滚动体上,压痕和早期疲劳加快。设备表现出来就是振动偏大、声音发闷,拆开看滚道压痕明显,很多"查不出原因的振动大",根子就在游隙上。
那游隙变化怎么发现?拆开量是最准的,塞尺、千分表都能测,但设备不可能天天拆。不拆机的办法就是看数据:游隙变大后,冲击值会持续缓慢爬升,振动频谱里出现低频段的间隙特征;游隙偏小则伴随温升偏高、运转阻力增大。这些体征用轴承检测仪定期采集,趋势一对比就现形。
具体做法建议分三步:第一,新轴承装机后测一轮基线,把冲击值、包络值、温度记下来;第二,日常按周期巡测,数据进台账;第三,看趋势不看单点——单次数值受工况影响大,连续三到五次同方向变化才说明问题。游隙相关的劣化都是渐进的,趋势数据正好对它的胃口。
游隙变化的背后还有一层信息量:它往往是别的故障的"结果"。磨损让游隙变大,跑圈、电蚀、安装不当都会间接改变游隙。所以当轴承检测仪的数据提示游隙方向异常时,别只盯着游隙本身,要顺着往上查根源,把真凶找出来,不然换个轴承过几个月又犯。
选型上也提两句:不同工况要配不同游隙组别,普通工况用基本组,内圈过盈量大、温差大的场合选大游隙组,高速精密场合选小游隙组。拿不准时让轴承厂家按工况推荐,别照着旧型号随手买,同型号不同游隙组别是常事。
有个案例挺典型:一家纸厂的压榨辊轴承,半年里冲击值缓慢爬升了三成多,温度正常、声音正常,按老经验设备"没问题"。用轴承检测仪的趋势记录说服车间停机检查,一量游隙,已经从出厂的几十微米扩大到了近两倍,滚道磨损肉眼可见。赶在计划检修窗口换了轴承,没耽误一天生产。要是拖到冲击值报警再停机,就是被动的非计划停机了。
再补一句日常管理的建议:把游隙相关的检测数据跟轴承更换记录放在一张表里,每次换轴承时回看它退役前的数据曲线。积累多了,什么型号的轴承在这台设备上、游隙劣化走多快、什么时候该动手,就有了一套自己的经验数据,比任何手册都贴合现场。
还有师傅问:游隙劣化这么慢,等坏了再换不行吗?算笔账就清楚了:游隙扩大一倍的轴承还在转,但它的滚道已经带着磨损运转,继续跑下去,磨屑进润滑、载荷冲击放大,等着它的往往不是单换轴承,而是连带轴颈、保持架甚至轴承座的更大范围损伤。轴承检测仪在游隙刚开始劣化时就能给出提醒,这时候动手,成本最低、窗口最从容。
总结一下:游隙是轴承的"呼吸空间",小了卡热、大了窜振,两头都是坑。日常别指望肉眼和手感,靠轴承检测仪定期测、看趋势,游隙的劣化在数据上会先于故障暴露。把这一项纳入常规巡检,很多莫名其妙的振动大、发热,就有了排查的抓手。
推荐产品