上海隆启科技发展有限公司


设备到了某个转速就狂抖?多半是共振,轴承检测仪帮你找准躲开的办法
新装的一台风机,试车那天出了怪事:转速开到某个档位,整台机器"嗡"地一声抖起来,机架嗡嗡响、地脚都在跳;可一越过那段转速,立马平稳得像换了个机器。有人说是轴承坏了,师傅换了一套新的,一到那个转速,照样抖。
这不是轴承的事,这是共振。
道理说穿了不难。每台设备都有自己的"固有频率",就像敲一下盆,它有自己的响声。当转子的转速频率刚好撞上这个固有频率,振动就被成倍放大,这就是共振。放大出来的振动,最后全都落在轴承上,变成一遍又一遍的交变载荷砸在滚道上。你可能听不出轴承在响,但它在暗处记账——每震一次,就记一笔疲劳。
共振伤轴承,伤得又快又狠。正常运转的载荷,轴承能扛设计寿命;共振状态下,载荷翻着倍地涨,滚道疲劳提前报到,几个月就可能剥落。更要命的是,共振不挑轴承,再好的轴承装上去也白搭——病根不在轴承,在"抖点"上。
怎么认出共振?它有个明显的性格:只在某个转速区间发作。升速经过那个区间抖,降速再经过还抖,而且区间基本重合;出了区间就安稳。拆开轴承检查,往往看不出毛病——这也正是它迷惑人的地方。这种"区间性"就是共振的身份证,跟不平衡、松动那种"全程抖"明显不一样。
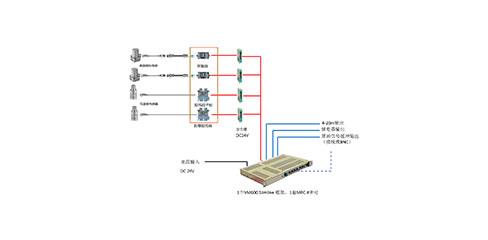
确认共振最实在的办法,是拿轴承检测仪做一次"升速扫描":从低速慢慢往高速提,每隔一段转速停一停,把振动值记下来,最后连成一条"振动-转速"曲线。哪个转速振动突然蹿高,哪个就是共振点,一扫一个准,眼见为实。
共振从哪来?常见几种:基础太软、地脚螺栓松动,整个机座刚性不够;管道硬接在设备上,把振动引进来;护罩、支架太薄,成了"音叉";设备挪过位置、加过附属结构,固有频率变了;新设备跟厂房梁柱的频率不凑巧,撞上了。
找到了共振点,怎么办?最省事的办法是躲开:装变频器的,把那个转速区间设成"跳频段",升速时快速越过不停留;没有变频的,调整皮带轮比或工艺转速,让常用转速远离抖点。这是治标,见效快。躲开之后通常再观察几天,确认常用转速段振动平稳。
治本就要动结构:加固基础、补强地脚、给薄护罩加筋、管道加软连接、设备底下加刚性垫铁——让固有频率挪走。改造之前,先用轴承检测仪把共振点量准,改完再扫一遍曲线,峰值下去了才算真治好,别凭感觉验收。
这里给新手提个醒:共振伤的轴承,拆开往往"看着还行",滚道光溜溜的,可它天天被震。很多人一套一套换轴承,其实换了也白换,抖动一点不少。先测数据:用轴承检测仪确认轴承本身的状态没问题,就别再跟轴承较劲了,转头去找振源,路才走对。
把共振转速区间记进设备台账,最好贴张纸在操作台上:这台机抖点在哪个转速、上下留多大的安全边,操作工调转速时一看便知,顺手就躲过去了。新装设备验收时,也建议做一次升速扫描,把抖点摸清了再交付,省得日后折腾。特别是加过变频改造的设备,转速范围宽了,更要提前把抖点摸出来。
还有两个误区要点一下:一是拿垫铁、重物把机器"压住",振动小了,其实载荷更大了,轴承吃亏更狠;二是把地脚螺栓拧到死来硬抗,机座憋着劲,裂纹和松动迟早找上门。共振是频率的问题,靠蛮力压不住。季节交替、设备挪位、大修改造之后,固有频率都可能变,原来贴在操作台上的"抖点表"要记得更新,别拿老黄历对付新情况。
说到底,共振就是设备的"抖点",认得出、躲得开、治得好。手边有台轴承检测仪,升速一扫曲线就清清楚楚;让机器避开那个转速,轴承少受罪,车间也清净。
推荐产品