上海隆启科技发展有限公司


测点没选对,轴承检测仪测出来的数再准也是白搭
车间里常有这样的怪事:同一台设备,上午测振动值1.2,下午测就变成2.6,翻了一倍还多。值班的人慌慌张张报故障,老师傅过去一看,设备转得好好的。问题出在哪儿?多半不是设备,而是测点没固定——上午把探头按在轴承座正中,下午图省事按在了旁边的端盖板上,两个位置的读数自然差出一大截。测点选不对,轴承检测仪测得再准,数字也是乱的。
为什么测点对读数影响这么大?道理不复杂。轴承检测仪测的是轴承通过壳体传递出来的振动,可振动从滚动体传到设备表面,一路要经过轴承座、端盖、螺栓、筋板,每过一道,信号就衰减一分、畸变一点。同一台设备,轴承座顶部的振动力传递路径最短,读数最接近轴承的真实状态;端盖板、薄钢板这类位置又软又虚,振动信号传过来早就打了折扣。测点位置差上几厘米,读数差出一倍,一点也不稀奇。
所以用轴承检测仪,第一步不是开机,而是先定测点。基本原则就一条:找振动传递最直接、刚性最好的位置。电机、风机、水泵这类设备,优先测轴承座正上方的载荷区,其次是轴承座侧面和端面的安装位置。测点要避开薄壳、罩板、防护网这些容易共振的部件,也别测在焊缝、螺栓头和油污覆盖的地方,这些位置测出来要么虚高要么虚低,都没有参考价值。
光选对位置还不够,同一个轴承,最好三个方向都测一遍。水平、垂直和轴向,各自反映轴承的不同受力状态:水平方向容易暴露松动和不对中,垂直方向对轴承自身的损伤最敏感,轴向方向多与窜动、安装问题相关。经验做法是每个方向各取一点,固定下来,以后每次巡检都测同一套测点,测出来的数据才有可比性。
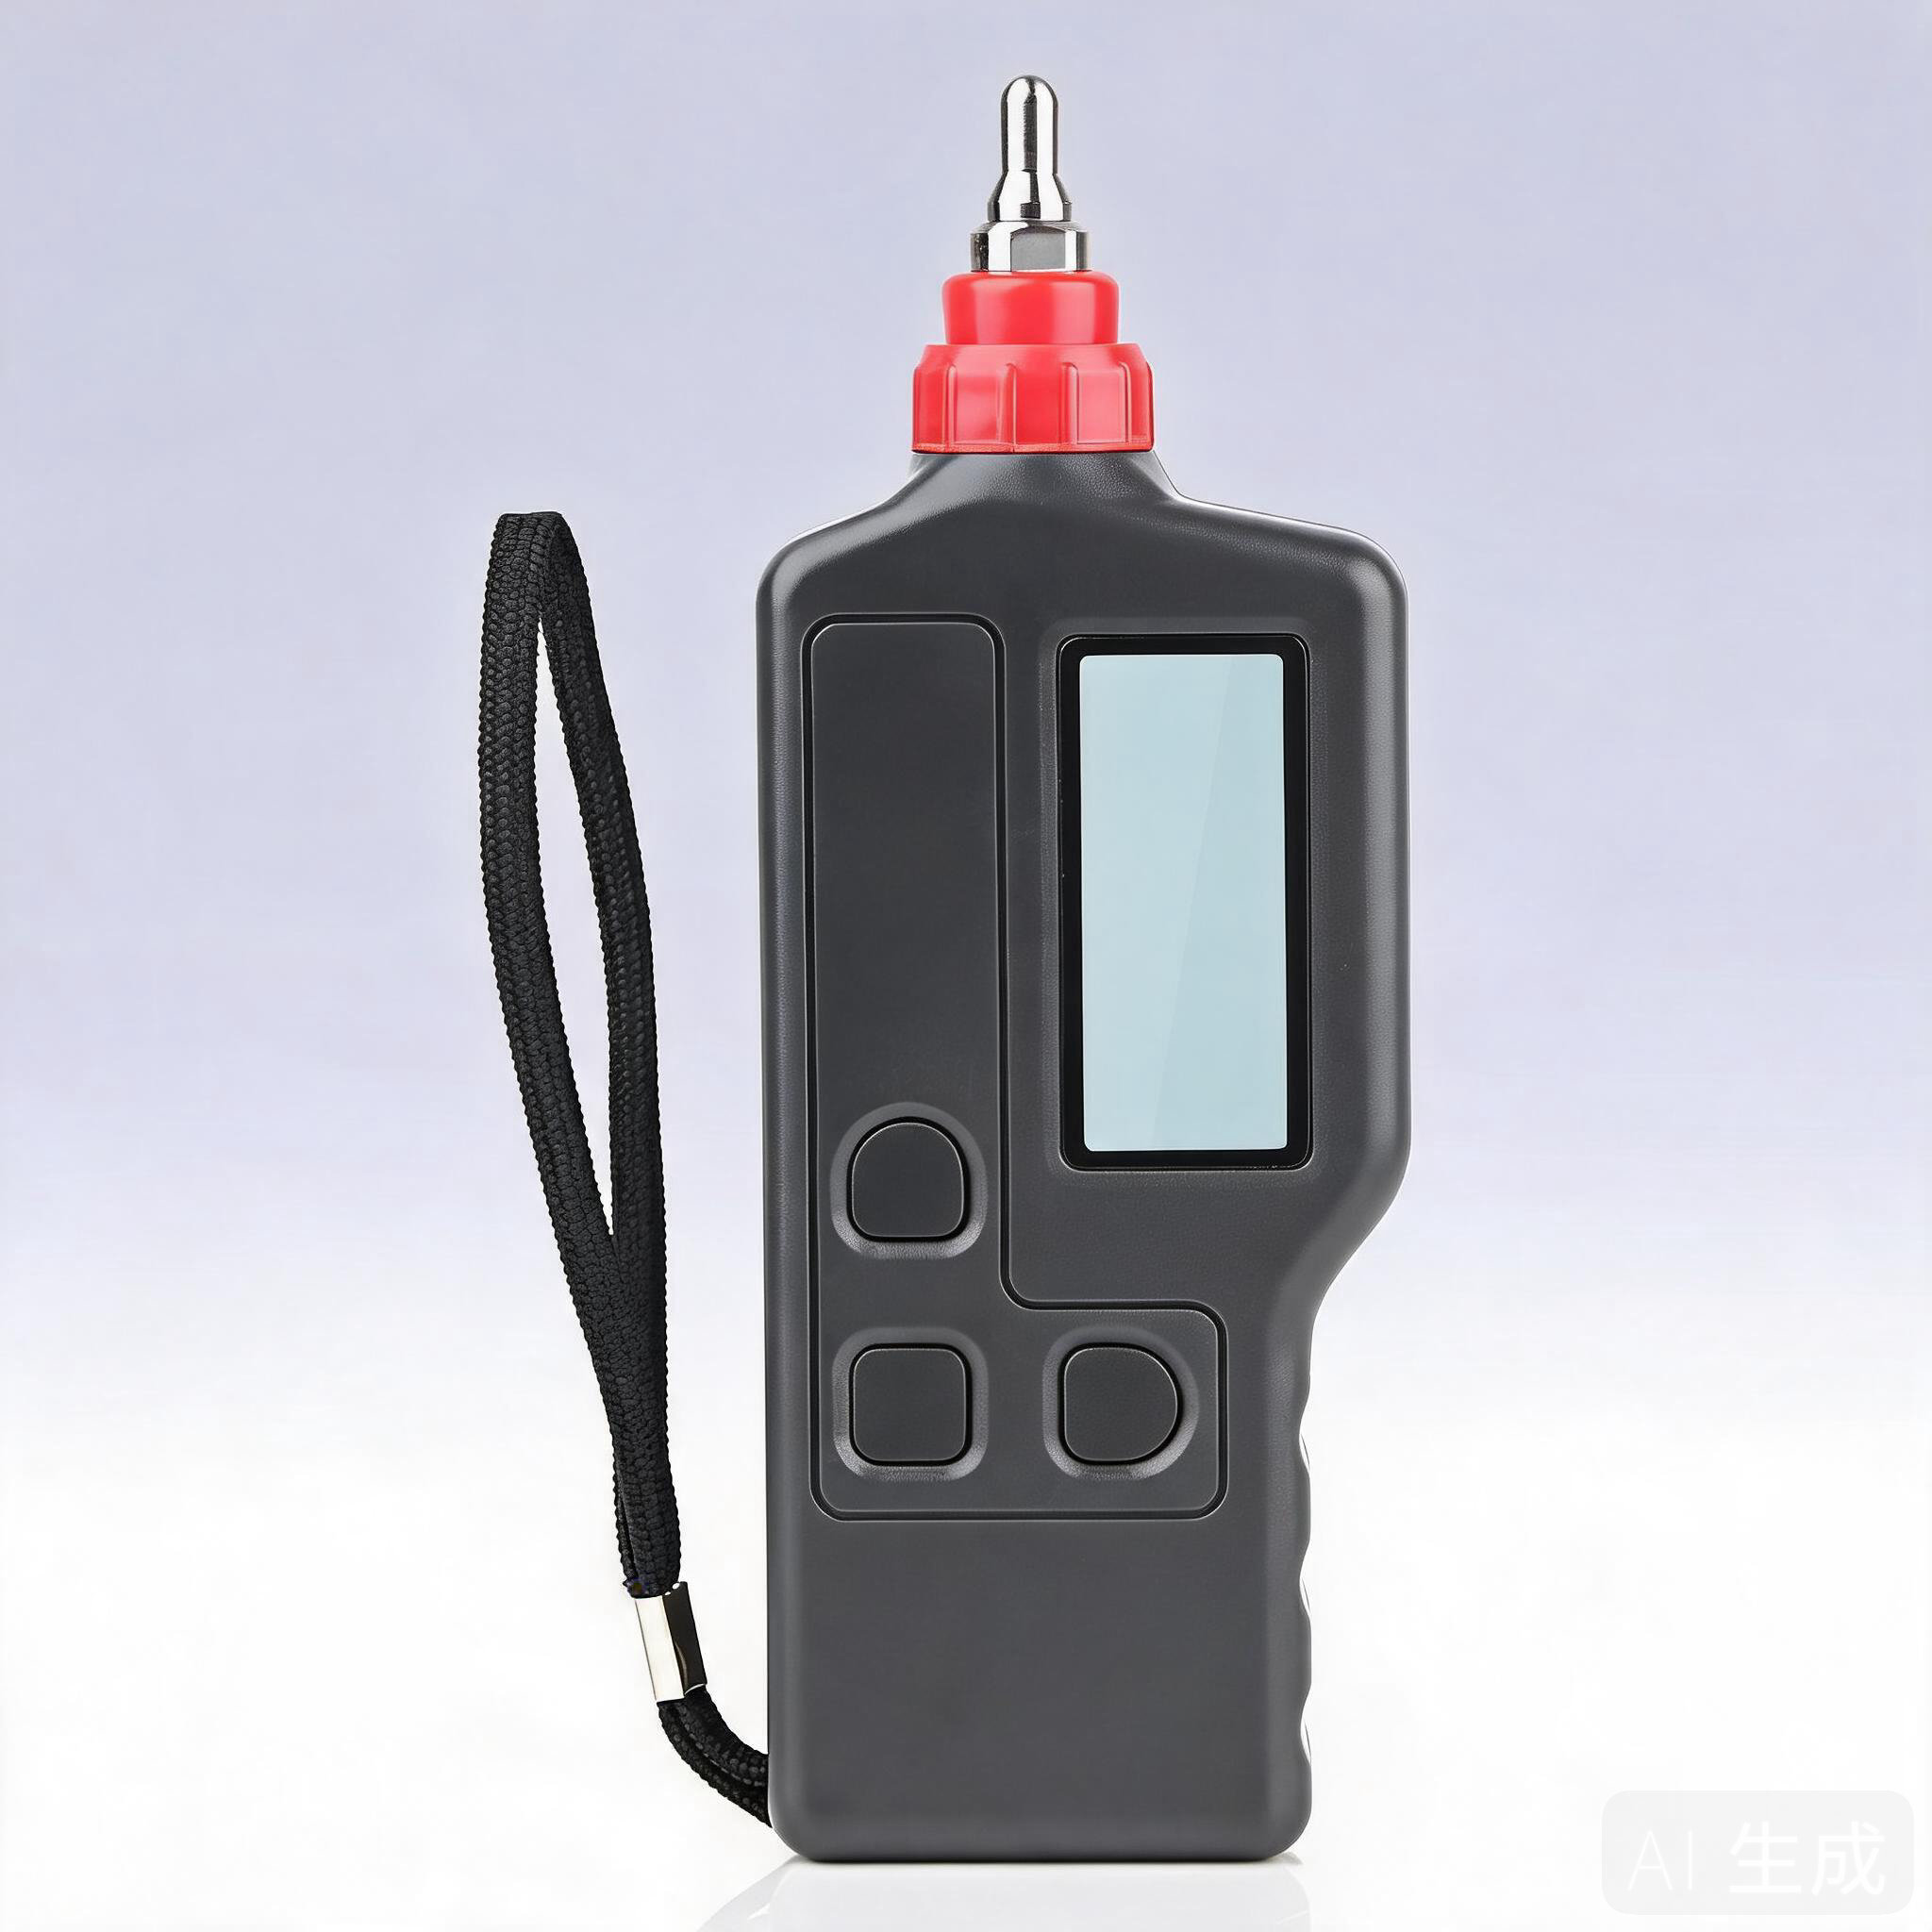
设备巡检最忌讳的就是"打一枪换一个地方"。上次测轴承座,这次测端盖,下次测机壳,三次数值没有可比性,趋势分析成了空中楼阁。想让轴承检测仪真正管用,厂里最好把测点固定下来:选好位置后用记号笔做个标记,新人也知道往哪测;探头放上去保持垂直、用力一致,读取稳定后的数值;每次巡检按同一顺序测同一组点,数据记录在同一张表上。
测点这件事看着小,实际是轴承检测仪能不能派上用场的地基。机器位置固定了,人的操作习惯也必须一致。条件允许的厂,还可以用磁吸座把传感器底座长期固定在测点位置,每次只要把探头往上一放就行,误差能压到最小。老设备的测点往往生锈、积油,测之前拿砂纸、抹布处理一下,保证探头接触面贴合,避免接触不良造成的测量失真。
总结一句:轴承检测仪买到手只是第一步,会不会选测点才是分水岭。测点选对、固定、测三个方向、按规矩记录,轴承检测仪才能从一台"会响的仪表"变成设备健康的"看门人"。下次再有老师傅说读数不稳定,先别急着怪设备,低头看看探头放的是不是同一个位置——往往答案就藏在这几厘米里。
推荐产品