上海隆启科技发展有限公司


车间里轴承明明没毛病,检测仪却一直报警?先看看这几个使用习惯对不对
车间里常有这样的怪事:同一台设备,上个月测得好好的,这个月把轴承检测仪往测点上一放,数据蹭蹭往上跳,报警灯闪个不停。车间主任急了,安排停机检查,轴承拆下来一看,好好的,滚道光亮,游隙正常。装上再测,数据又正常了。一来一回,大半天生产任务耽误了,还搭进去一次不必要的大修。问题到底出在哪?十有八九,不在设备上,而在使用轴承检测仪的那个人身上。
干设备维护这行久了你会发现,轴承检测仪这玩意,说复杂也复杂,说简单也简单。它的原理不玄乎:靠传感器采集轴承运转时的振动信号,再通过频谱、时域、包络这些分析手段,把轴承内圈、外圈、滚动体、保持架的状态,翻译成看得懂的数值和波形。可正因为用起来门槛不高,很多人拿着它当普通测振笔使,开机、点测、看数、完事,恰恰把最要紧的几步给省了。等真出了误报警,又反过来怪仪器不准,其实冤枉了它。
先说第一个最常见的毛病:开机不校准,拿来就测。轴承检测仪在运输、存放、换传感器之后,灵敏度和零位都可能发生漂移。正规厂家的仪器出厂时是校准过的,但那是出厂状态,到你手里颠簸几个月、摔打几回,还准不准就难说了。正确做法是每次开机后先自检,再在已知良好的设备上测一个基准值,确认读数正常了,再去测被测设备。这一步,多花不到两分钟,却能挡住一大半的误报警,是投入产出比最高的一步。
第二个毛病,是测点不固定。轴承检测仪的传感器灵敏度很高,测点位置差一点,读数就差一截。同一个轴承,测在轴承座正上方和测在端盖中心,数值能差出两三倍。更常见的坑是测点不固定:上次测在轴承座正上方,这次随手按在靠近地脚的位置,数据变了,你以为是轴承坏了,其实只是手的位置变了。专业做法是给每个重要测点做记号,或者用磁座把传感器固定住,每次测同一个点、同一个方向,数据才有可比性,才能谈得上趋势判断。
第三个毛病,是不看转速就开测。很多轴承检测仪都有转速设定或频率范围选项,测高速电机和测低速回转设备,选错档位,出来的包络频谱全对不上。你得先搞清楚设备实际转速,把对应参数输进去,轴承检测仪才能把故障频率算准。转速设错了,内圈故障可能显示成外圈故障,等于白测。尤其是变频驱动的风机、泵,转速随时在变,每次测量前都要按当前工况确认参数,不能拿铭牌转速一直用到底。
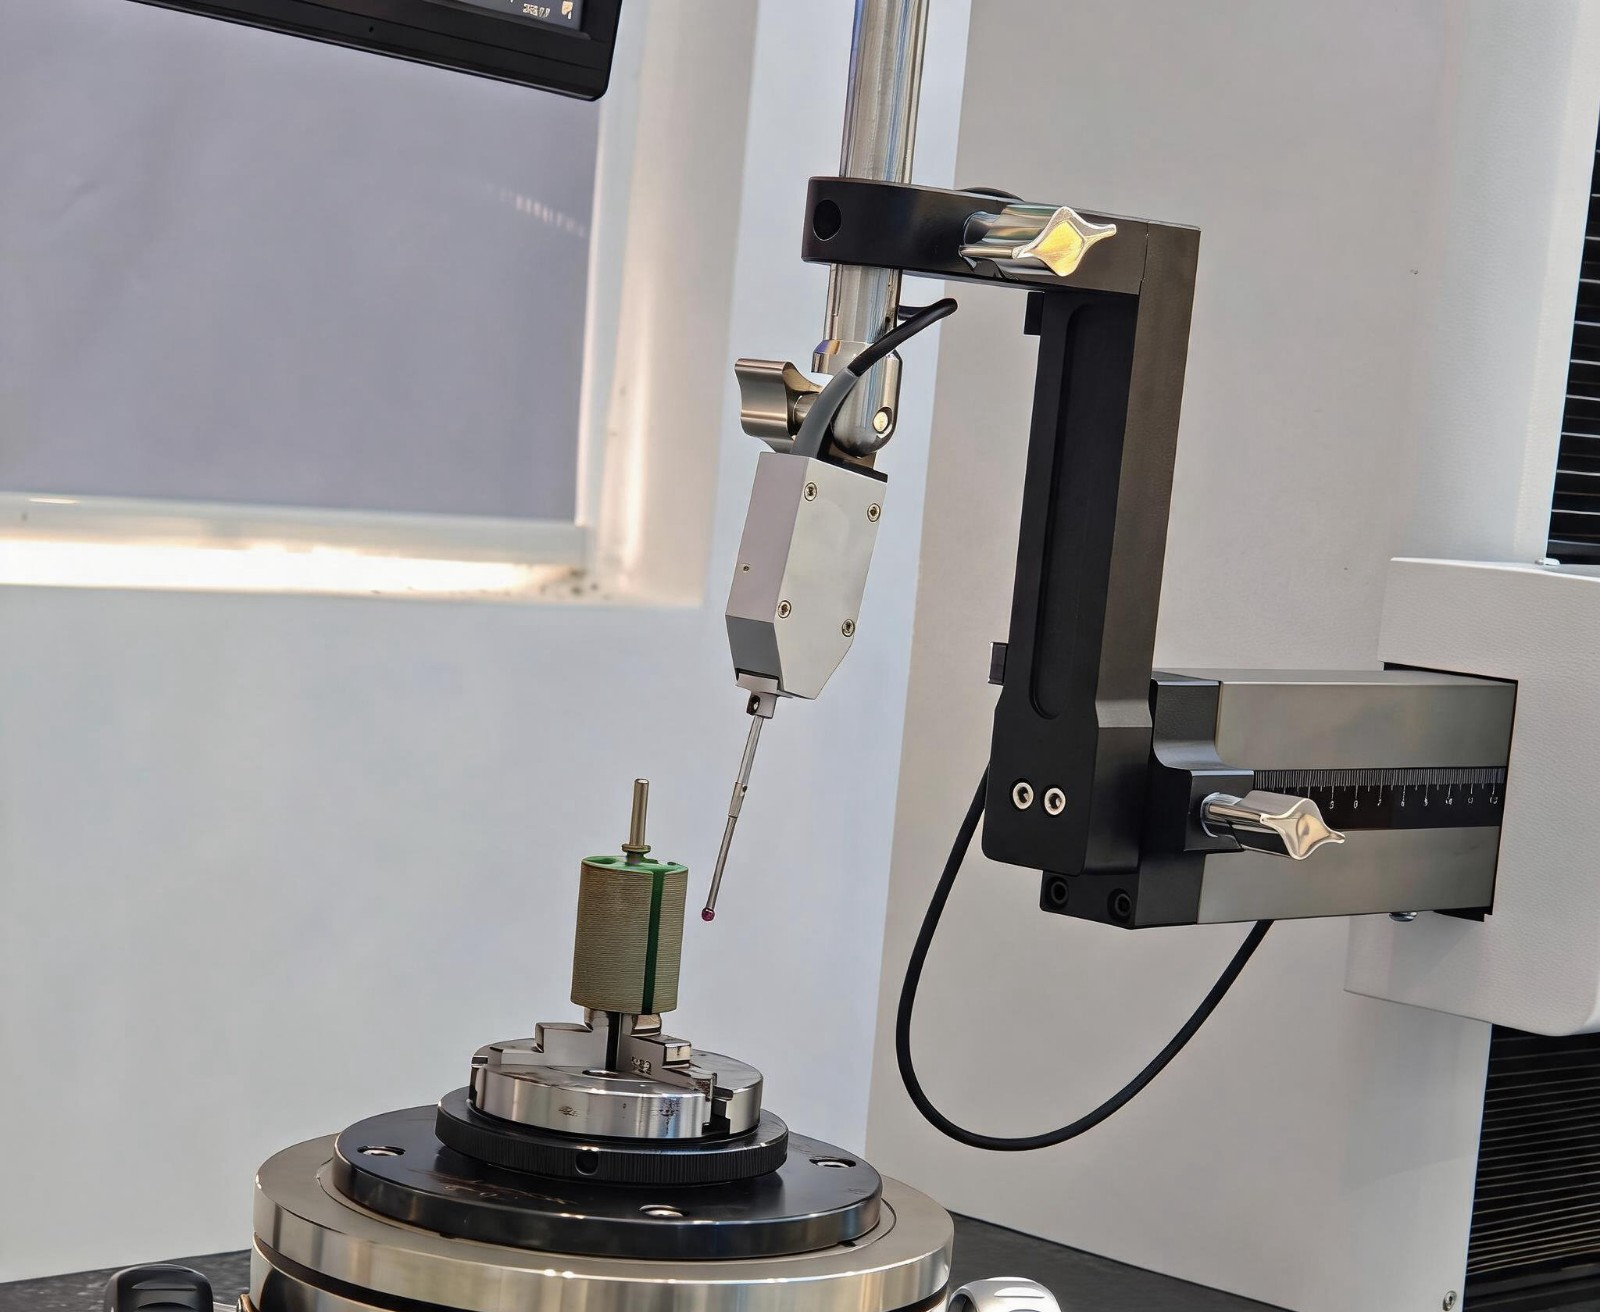
第四个毛病,是只记总数,不看趋势。有人每次测完,在本子上记一个总振动值,比如3.2、3.5、4.0,看着在涨,心里没底,但光凭这几个数,判断不出是哪个部位在恶化。有经验的师傅会用轴承检测仪把每次的包络值和频谱图存下来,下一次测完,和上一次同一点同方向的波形对比。数值涨不涨,频率峰往哪移动,才是判断早期故障的真正依据。单看一个数,误判率很高,尤其那些本身振动就偏大的老旧设备,总值永远在报警线附近晃,不对比历史趋势,根本分不清是常态还是恶化。
第五个毛病,是只看异常,不找源头。有的厂里,轴承检测仪一报警,就急着换轴承。换完一测,还是报警,这才发现,是隔壁设备传来的共振,或者是地基松动把振动放大了。轴承检测仪告诉你的是哪里在振、振得多重,而不是振的东西是什么。波形异常了,先看看联轴器对中、地脚螺栓、基础刚度,确认不是外部因素,再考虑拆轴承。不然换十个轴承也治不好,白花钱还误了生产。
说到底,轴承检测仪和老师傅的耳朵一样,都是工具,关键在人怎么用。开机自检、固定测点、输对转速、留好趋势、先查外部再动内部——这五个习惯,看着都是小事,做与不做,仪器判读的结果天差地别。把功夫下在正确的地方,轴承检测仪才能真正成为车间里最靠谱的顺风耳。
如果你正为车间里"仪器老报警、拆开又没事"这种事头疼,不妨先按上面这五条,把日常检测流程捋一遍。多数时候,问题不在设备,不在仪器,而在我们下意识省掉的那几个步骤。把细节捡回来,轴承检测仪自然会给你一个靠谱的答案。
推荐产品