上海隆启科技发展有限公司


设备振动值忽高忽低,别急着怪轴承检测仪,先看这几颗螺栓
车间里总有那么几台设备,怎么测都"不对劲":振动值忽高忽低,轴承检测仪换了三种测法,读数还是飘。老师傅围着转了半小时,最后撂下一句"这机器测出来的数没法信"。可真把仪器送检,又查不出毛病。这种"仪器背锅"的场面,在不少厂里年年上演。问题到底出在哪?十有八九不是仪器不行,而是被测的"对象"本身没固定好——设备底座松了,测什么都是白测。
一台设备要测得准,先看它的"底盘"稳不稳。地脚螺栓松没松、基础有没有开裂、减震垫是不是老化了,这些都会让设备整体跟着晃。轴承检测仪贴上去,测到的不只是轴承的振动,还有整个机座在"跟着掺和"。底座松动的设备,哪怕轴承是全新的,测出来的振动值照样超标。所以拿到一台数据异常的设备,第一步不是怀疑轴承,而是蹲下去看看地脚螺栓,用扳手挨个试一遍力矩,该紧的紧到位。
紧完螺栓读数就正常了,这类事在车间里特别多。有次一台循环水泵报警,轴承检测仪显示振动速度到了7.8mm/s,按标准早该停机了。检修班把泵拆了,轴承检查一遍,滚道光滑、游隙正常、油脂也新鲜,根本没毛病。装回去还是报警,后来才发现是泵的基础螺栓松了两颗,设备在底座上"打摆子"。紧完螺栓再测,2.1mm/s,稳稳当当。一台轴承检测仪判不了的"案子",被两颗螺栓破了。
机座、联轴器、皮带轮,这些"外围件"的状态,直接决定轴承检测仪的读数准不准。联轴器不同心,轴系每转一圈就掰一次轴承,振动值必然往上走;皮带松紧不一,电机侧和负载侧读数就打架。这些问题的根源都不在轴承本身,可它们全都算到了轴承头上。用轴承检测仪做点检的时候,把测点固定好、方向固定好、每次测同一个位置,才能把"外围干扰"和"轴承真实状态"分开来。
测点选不对,数据也是白测。轴承检测仪测的位置要尽量靠近轴承承载区,探头垂直压在轴承座表面上,别悬空、别按在薄的罩壳上。罩壳是弹性部件,测出来的共振虚值能把人骗得团团转。同一个点,测之前把表面的油污擦干净,压紧探头等读数稳定三五秒再取值。巡检员要是每次测的位置都不固定,今天测轴承座、明天测机壳,轴承检测仪再准,数据也是乱的。
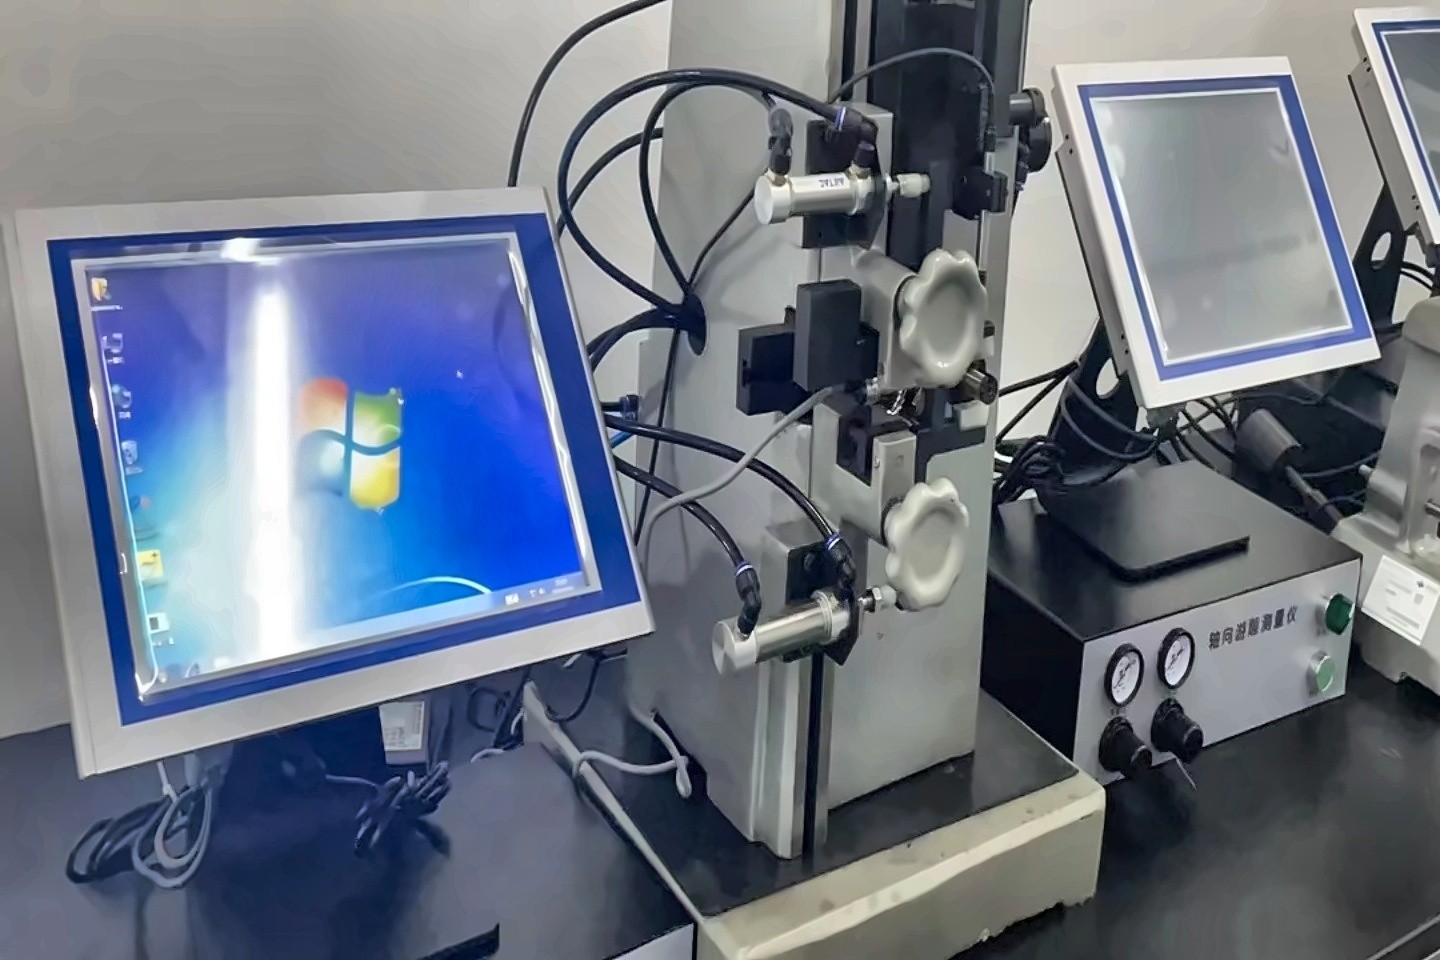
设备转速不同,判断标准也不同。低速重载设备,比如搅拌机、回转窑,轴承早期损伤的振动特征频率低,一般测振动速度(mm/s)看趋势;高速轻载设备,比如风机、电机,轴承滚道的点蚀、剥落藏在高频信号里,光看总振动值不够,得搭配测高频加速度。轴承检测仪上的不同挡位不是摆设,把挡位选对,数据才有参考意义。
台账是把数据"养"出价值的地方。每次点检完,把轴承检测仪的读数、测点、转速、温度记进设备台账,连续记上一两个月,就能画出每台设备的"振动曲线"。曲线平平稳稳,说明设备正常;曲线悄悄往上爬,说明磨损在积累;曲线突然跳变,多半是当场要出问题。趋势分析比单次读数值钱得多,这是老师傅认的道理。
设备振动的原因,七成在轴承之外。轴承检测仪是帮你"定位"的工具,不是"背锅"的。读数异常,先排查底座、螺栓、联轴器、皮带,再怀疑轴承本身;读数正常,也别放松,振动是跑出来的,温度是摸出来的,油样是化验出来的,多手段配合,才真正把设备看牢。测、记、比、查,四步走,轴承检测仪才真正发挥价值。下一回,先弯腰看看那几颗螺栓,再决定动不动轴承。设备状态搞清楚,心里不慌,车间才稳。
推荐产品