上海隆启科技发展有限公司


设备"体检"别只盯报警灯,轴承检测仪这几个功能才是真本事
上个月去一家汽配厂做回访,车间主任老周跟我抱怨:"我们设备上装了那么多报警灯,可每次坏都是轴承先出问题,报警灯压根来不及响。"这话其实很常见。报警灯、电流表这些属于"事后预警",等它们有明显反应,故障往往已经发展到了中后期。真正能在早期发现问题、还能指出问题出在哪儿的,还得靠一台用得明白的轴承检测仪。
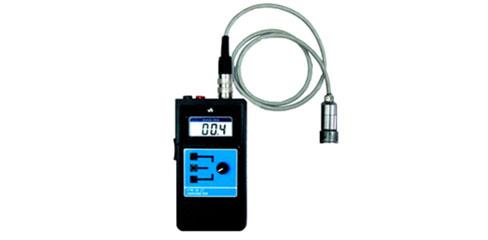
老周厂里其实有一台轴承检测仪,买回来大半年,用得最多的功能就是测个总振动值。总振动值当然有用,但它只告诉你"设备状态好不好",说不清"是哪个部件在恶化"。同样的数值,可能是轴承游隙变大,也可能是齿轮啮合有问题,处理方向完全不同。把仪器用浅了,就像体检只量体温,烧不烧知道,哪疼不知道。
我建议他把轴承检测仪的几个功能挨个试一遍,最优先的是振动频谱。市面上很多检测仪在测完总值之后,可以直接切到频谱页面,横轴是频率、竖轴是幅值。轴承跑外圈故障、内圈故障、滚动体故障,各自有对应的特征频率,有经验的师傅扫一眼频谱图,就能把故障部位锁定到一两个。
第二个值得用的功能是趋势记录和报警阈值。单次测量只能看到当下,把每周的测值记下来、在仪器里存成趋势曲线,状态变化就看得一清二楚。比如某台泵的轴承振动值连着几周从 2.5 mm/s 慢慢爬到 4.2 mm/s,说明磨损在持续发展,这时候安排检修比等它突然抱死划算得多。轴承检测仪里能设置报警阈值的,建议参照 ISO 10816 等标准先设个初值,再结合自己设备的实际情况微调。
第三个功能容易被忽略:数据对比。很多师傅上手就测、测完就走,从没想过把同一测点不同时间的数据摆在一起比。其实同一台设备、同一个测点,昨天的数据和今天的比,今天的和上个月的比,变化量比绝对值更有参考价值。条件允许的话,再配合温度测量一起用,判断更准确。
这里要提醒一句:买回轴承检测仪不代表万事大吉,操作方法不对,再好的仪器也白搭。测量时传感器要紧贴测点、保持稳定,尽量避开轴承座上的油污和毛刺;巡检时测点的位置每次都要一致,不然数据根本没有可比性。
还有一个常见误区:拿着轴承检测仪的数据去问设备商"这个数到底大不大",对方往往没法直接回答。判断标准要看设备类型、转速、测点方向。比较有效的做法是先测一批同类设备做基础数据,摸清自己车间的"正常范围"。数据积累越多,轴承检测仪越"聪明"。
这两年设备巡查强调"预防为主",不少企业已经把轴承检测仪列入日常保养标配。用仪器之后巡查从"凭经验、听声音"变成了"看数据、看趋势",新人上手快,老师傅判断更有底气。
把振动、趋势、对比这几个功能真正用起来,设备的"体检"才算做到位,检修决策才有底气。你在车间是怎么使用轴承检测仪的?欢迎留言交流。
推荐产品