上海隆启科技发展有限公司


车间里换掉的轴承,多数是"冤枉"的——轴承检测仪用数据说话
车间里换下来的旧轴承,十有五六还能接着转,这话听着夸张,但常年在设备边上的老师傅心里都有数:不少轴承不是真坏了,而是被"误判"下岗的。振动大一点、温度高一点、声音闷一点,就直接拆下来换新的。换一个轴承本身不贵,可停机、拆装、重新跑线,这一套下来损失往往上万。而一台用对方法的轴承检测仪,恰恰能把"拍脑袋"变成"看数据",让该换的换、能留的留。
为什么光靠手感、听诊判断不靠谱?轴承转起来,振动信号里混着电机、齿轮、结构基础和各种背景干扰,同一个测点,不同人贴上去听,结论都可能不一样。尤其转速高、故障还处在早期的轴承,症状本来就很轻微,单凭耳朵和手指几乎抓不住。设备一旦多,一台一台靠人盯,漏检和误判只会更多,不是老师傅手艺不行,是单靠感官确实测不全。
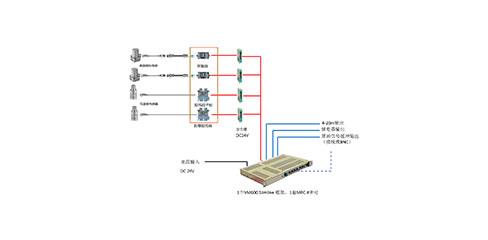
轴承检测仪的作用,就是把"感觉"变成"数值"。常用的测量项有这么几样:振动速度值(mm/s),反映整机振动烈度,可以对照 ISO 10816 等标准评价;加速度包络值(gE),专抓轴承滚道、滚动体表面的早期剥落和疲劳裂纹这类高频冲击信号;不少检测仪还带峰值、峭度、包络谱等指标,配合转速输入,比单看一个总振动值提前很多发现问题。几项指标组合着看,才是轴承状态的真实写照。
具体怎么用,记住四个步骤。第一步,选测点:轴承座垂直、水平、轴向三个方向各测一次,测点位置固定,前后数据才可比。第二步,把轴承转速、型号、温度这些参数录进检测仪,按提示走一遍采集流程。第三步,看数值,更要存数据,把这次结果存成基线档案。第四步,定期复测,同一测点、同一转速下的数据放一起看趋势,比瞬间值重要得多。
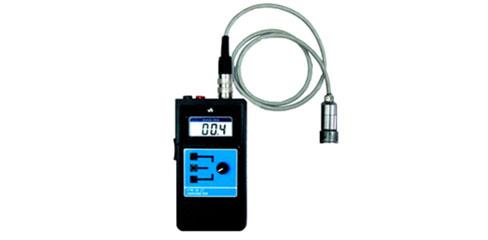
再提醒几个常踩的坑。第一个坑,把普通测振仪当成轴承检测仪用。普通测振仪给的是整机振动总和,对轴承早期故障不敏感;真正能测轴承的检测仪,一般带包络解调或频谱分析,测的是轴承内部故障特征。买之前一定问清楚:能不能测包络、有没有频谱、数据能不能导出,这几条决定它到底是"测整机"还是"测轴承"。
第二个坑,测一次就下结论。单次测量受转速波动、负载变化影响很大,测到一次数值偏高,不代表轴承就坏了,可能换个工况又正常了;反过来,一次测着平稳也不代表能撑多久。正确的做法是固定周期巡测,把同一测点的数据一条条记下来,看到趋势往上抬头,再综合判断处理。
第三个坑,不看设备工况,硬套仪器默认报警值。同样是振动 2.5 mm/s,装在低速大机座上可能完全正常,装在高转速小轴承上可能已经接近报警线。轴承检测仪的报警阈值一定要结合设备类型、转速、载荷去设置,别拿出厂默认值到处套,不然要么天天误报,要么真坏了还没反应。
说到底,轴承检测仪不是来替代老师傅的,而是把老师傅的本事量化下来:有没有问题、问题发展到哪一步、什么时候该安排检修,都拿数据说话。把检测数据按月建档,还能顺带为备件采购、大修计划、设备寿命管理提供依据,一举多得。
如果你的车间也经常因为"这轴承到底换不换"起争执,建议上一台好用的轴承检测仪,把主力设备的振动档案建起来。再有人说"肯定坏了",先把数据调出来看。该换的换,能留的留,省下的停机时间,就是真金白银的成本。
推荐产品