上海隆启科技发展有限公司


设备振动值一直正常,轴承却还是坏了?你差的可能是一台轴承检测仪
车间里流传着一个说法:测振仪量出来没超标准,设备就是健康的。听起来挺有道理,仪器是按国家标准校的,读数也在允许范围里,还有什么不放心的?可干设备维护久了的人都知道,有时候恰恰是这份"正常",把人带进了沟里。振动值看着好好的,轴承却悄悄坏掉了,等发现的时候,滚道已经剥落,只能停机换件。
为什么会这样?先得弄明白测振仪量的是什么。普通测振仪测的是设备振动的总量,也就是把轴承、齿轮、不平衡、松动这些所有振源加在一起的综合值。只要机器大体上还平稳,这个总值就不容易超标。而轴承早期的毛病,比如滚道上刚出现一个小麻点、保持架刚开始磨损,产生的冲击信号非常微弱,频率又高,被其他振源一稀释,在总振值里几乎显不出身形。
打个比方,测振仪像是在听一个会场里的喧哗声,只要整体音量不大,就算角落里有人小声咳嗽,也听不见。轴承早期的损伤,就是那声咳嗽。等咳嗽变成大喊,总振值噌噌往上蹿的时候,轴承往往已经伤得不轻,能撑的时间也不多了。很多老师傅都有这个体会:总振值报警之后再拆轴承,十有八九滚道都花了。
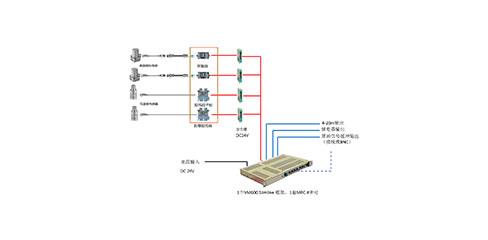
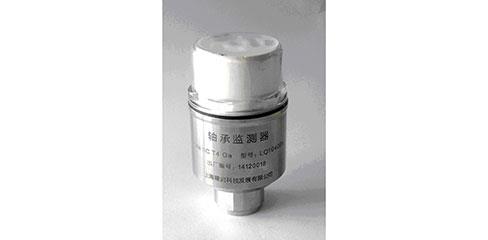
轴承检测仪就是专门抓这种早期信号的。它的思路跟测振仪不一样,不光看振动总量,更会盯着轴承特有的一些指标。比如用冲击脉冲法捕捉滚道、滚珠上剥落点产生的瞬态冲击,用包络解调把藏在背景里的高频故障信号提取出来,再结合dBm值判断损伤程度,配合油膜电阻看润滑状态。这些指标专门为轴承设计,对早期微小损伤特别敏感。
实际用起来差别很明显。同一台电机,测振仪测出来2.1mm/s,按ISO标准属于良好区,可轴承检测仪一测,冲击脉冲值已经到了预警范围,拆开一看,外圈滚道果然有细小的疲劳点。这类例子在厂里不算新鲜。不是说测振仪不好,两种仪器各有分工,测振仪管整体状态,轴承检测仪盯关键部件,各有各的用处。
还有一点值得说:轴承损伤是往复设备故障的头号来源,电机、风机、水泵、减速机,坏起来多半先坏轴承。它的劣化又是渐进式的,从点蚀到剥落再到碎裂,中间隔着几周甚至几个月。这段时间就是留给检修的窗口,窗口在的时候换件,安排个停产间隙就解决了;窗口错过了,等轴承卡死抱轴,代价可能是整条产线停下来。
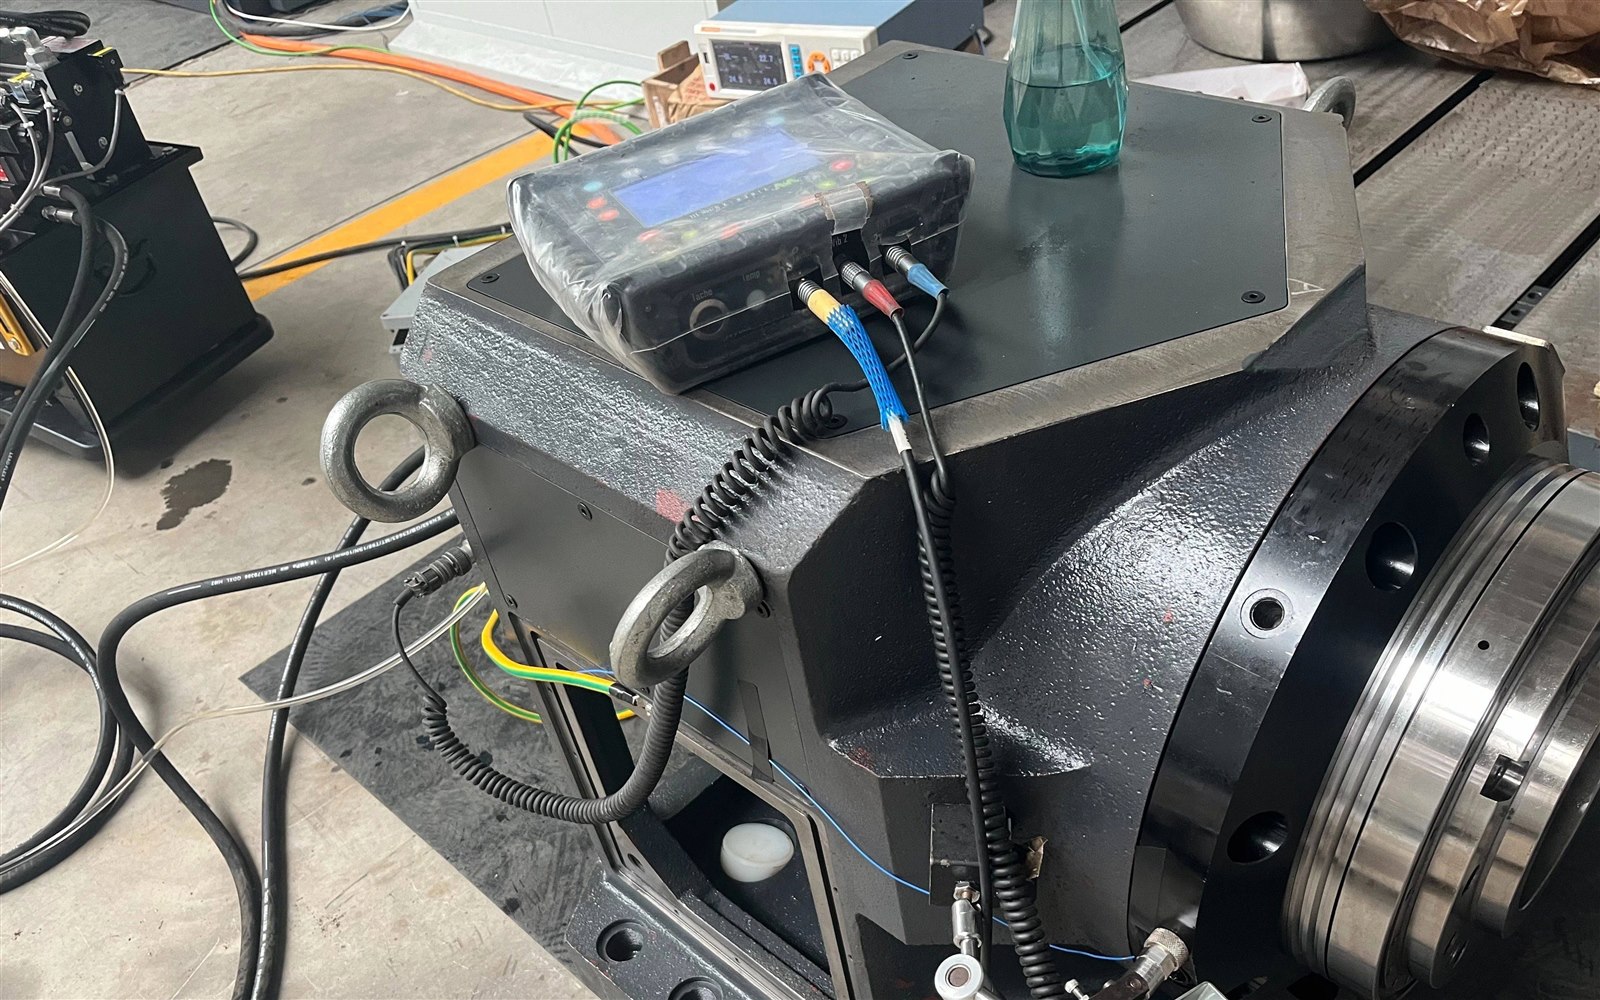
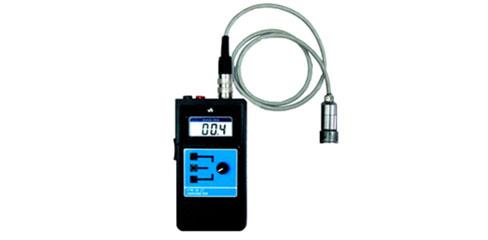
用好轴承检测仪,操作上有几个要点。一是测点要固定,每次都测同一个位置,轴承座的轴向、径向都要量,数据才有可比性;二是定期建基线,设备健康的时候把数值记下来,以后对比着看趋势,比单看一次读数靠谱得多;三是别只盯报警线,数值悄悄爬升的过程比一次超标更有信息量,涨得快就说明损伤在加速;四是配合润滑管理,油膜状态不好时及时补脂或换脂,很多轴承问题源头就在润滑。
从成本上算这笔账更直观。一套轴承几百块,计划性更换,找个生产空档半天搞定;可要是拖到故障停机,抢修、备件加急、产线损失加起来,往往是轴承本身几十倍的费用。给关键设备配一台轴承检测仪,定期巡一圈,几分钟就能把各测点的状态摸清楚,把"坏了才知道"变成"坏之前有数"。
说到底,振动值正常只是设备健康的一部分,不是全部。总振值没超标,不代表轴承没毛病。想让关键设备多转几年、少出事,光靠一台测振仪不够,还得配一台专门的轴承检测仪,两样配合着用,整体看宏观,专项盯细节,才能把故障隐患真正摁在萌芽里。
推荐产品