上海隆启科技发展有限公司


变频电机轴承总爱坏?先查查是不是被“电蚀”了——轴承检测仪告诉你答案
变频电机在产线上越来越常见,但不少设备管理人员的直观感受是:变频电机上的轴承,好像总比普通电机上的更容易坏。有的电机装上去不到半年,轴承就开始有异响,拆下来一看,滚道表面布满一圈圈细密的波纹,像是被什么东西咬过一样。换掉轴承,过段时间老毛病又犯,问题反复出现却一直找不到根。
遇到这种情况,很多人第一反应是检查润滑、校核安装,结果一切正常。其实这类“反复坏、坏得早”的变频电机轴承,有相当比例是栽在一种隐蔽的损伤形态上——电蚀。它不是简单的机械磨损,而是电流参与导致的滚道损伤,肉眼和手感都不太容易第一时间分辨出来。
电蚀是怎么来的?变频器输出的是高频调制波形,会在电机转轴上感应出轴电压。当轴电压超过轴承油膜的击穿阈值,放电电流就会瞬间穿过滚道,把滚子与滚道接触面烧出一片片细微的麻点,逐渐发展成搓衣板状的电蚀纹路。放电频率越高,损伤积累越快,轴承寿命往往被大幅缩短。
电蚀之所以难防,是因为它在早期几乎“无感”。普通测振仪测出的总振值,主要反映的是低频的动平衡和不对中问题,而电蚀产生的冲击属于高频段,能量占比很小,总振值常常还是正常的。等到总振值明显拉高、噪声温度都异常时,轴承多半已经接近报废,只能整机更换。
要提前发现电蚀,就得把检测手段从“总振值”细化为“高频冲击”。轴承检测仪专门捕捉轴承的高频冲击脉冲和包络信号,能在电蚀刚起步、滚道还没形成明显麻点的时候就把异常信号抓出来,给你留出充足的处理时间,把更换成本从“换整机”降到“保养整改”。
我们之前处理过一家食品厂的案例:车间 12 台变频电机,半年内连续烧坏 6 个轴承。车间主任一度怀疑是轴承品牌的问题,后来我们用轴承检测仪逐台筛查,发现 3 台电机频谱里带有明显的电蚀特征,其余两台是接地端子松动导致的轴电压异常。整改接地、加装共模抑制措施后,半年内没有再出现批量损坏。
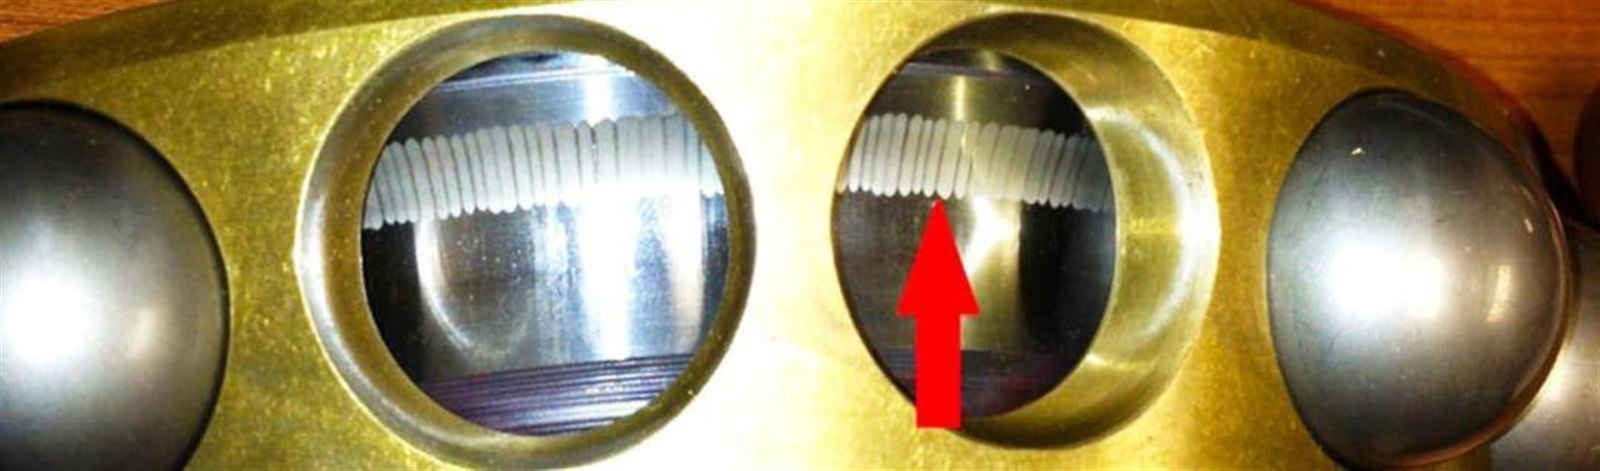
这类问题的根源不在轴承自身,而在电气环境。变频器载波频率越高、动力电缆越长、接地阻抗越大,轴电压就越高,电蚀的概率也越大。所以单纯换轴承只能缓解一时,想根治还得排查接地系统、屏蔽层处理、滤波器或共模电感的配置是否到位。
整改之后效果如何,同样要用数据说话。建议整改前先用轴承检测仪把每台电机的冲击值、包络值等指标做一轮基线记录;整改完成后再按相同测点定期复测,看特征值是否回落到正常范围。只要高频冲击值不再持续爬升,说明轴电压问题已经真正解决。
最后提醒两点:测点要固定,传感器尽量垂直压在轴承座受力最稳定的位置;转速工况尽量保持一致。同一台设备测点不同,读数差异会很大,固定测点、固定人员、固定工况,数据才有纵向可比性,才能靠检测数据说话。
再补充一个容易忽略的点:电蚀初期不是每台变频电机都会马上出问题,它往往和电机功率、变频器载波频率、电缆长度强相关。有的电机跑一年都正常,同一批次的另一台两三个月就出现电蚀纹路,差异就出在布线走向和接地方式上。排查时建议把变频器输出侧的动力电缆与信号线分开走线,减少耦合干扰,同时确认电机外壳、变频器外壳、电缆屏蔽层三点等电位。
如果现场条件允许,还可以给电机轴加装接地碳刷或导电油脂润滑,把轴电流直接引走。不过加装后效果好不好,不能凭感觉判断,还是要靠轴承检测仪复测确认。我们用碳刷方案处理过一台造纸机的主辊电机,加装前冲击值长期在警戒线上方,加装碳刷并改善接地后,冲击值半个月内降回了绿色区间,轴承没有再出现异常磨损。
一句话总结:变频电机轴承总爱坏,先别急着怪轴承品牌,先查查是不是被电蚀了。在日常点检里加入轴承检测仪的专项监测,把电蚀这种“隐形杀手”提前找出来,轴承寿命才能真正回到正常水平。
推荐产品